全版清废机在使用过程中出现停机、清废不净或异响,是许多印刷包装企业都会遇到的状况。大部分故障并不难判断,问题源头通常集中在气路、传动、定位与电气控制四个环节。这篇文章直接从实际故障现象出发,帮你梳理排查顺序和处理思路,让设备尽快恢复正常生产。
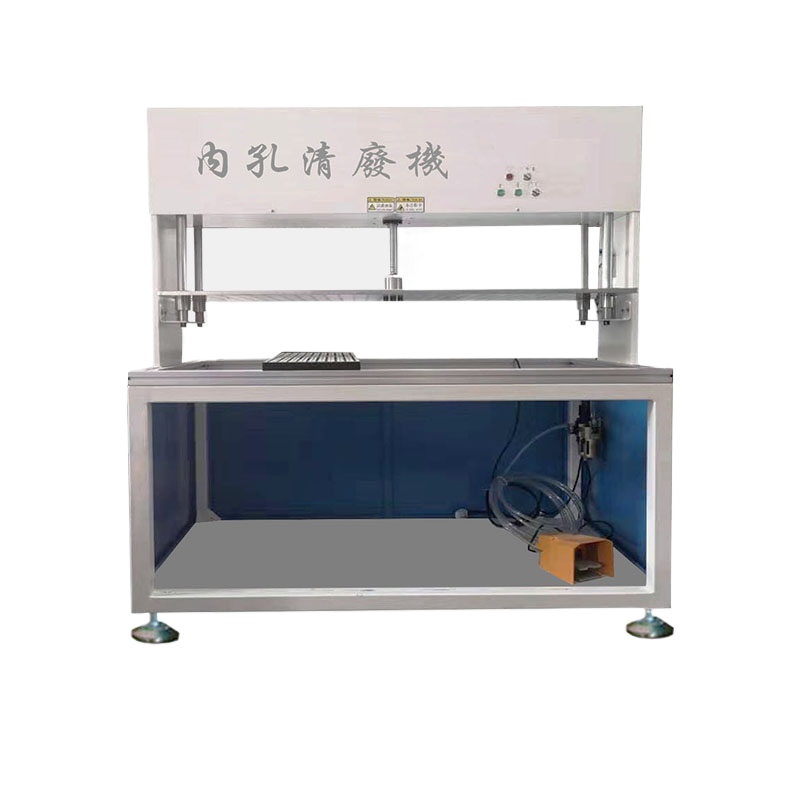
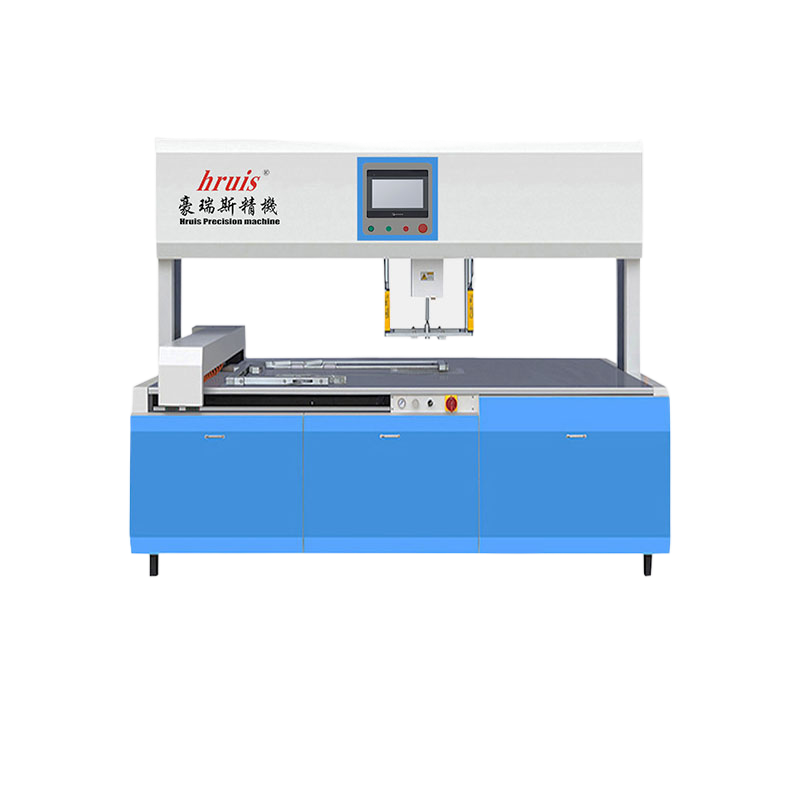
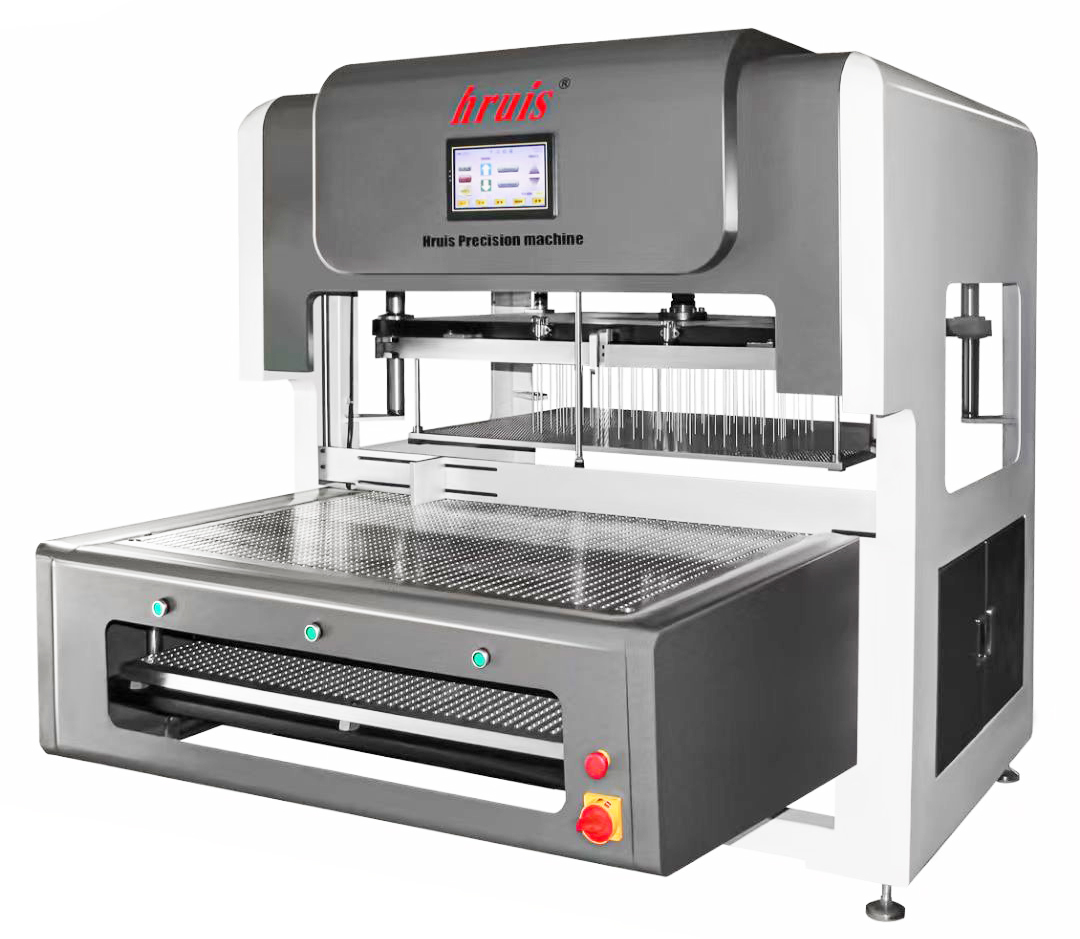
全版清废机的主要任务,是将模切后仍与产品连在一起的废边、废孔、搭口,通过整版冲顶或刀模顶针的方式一次性分离。设备工作时,气动系统提供动力,带动顶针或清废板按模切版位置精准动作,废料从纸板中脱落后,产品留在工作台面上。
理解这个逻辑后,故障排查的方向就很清晰了:气动系统给不到力、顶针位置不对、动作时序乱了,都会直接表现为“清不干净”或“卡纸”。因此,遇到问题先别急着拆零件,按“气路—机械—电气”的顺序逐步检查,能省下大量时间。
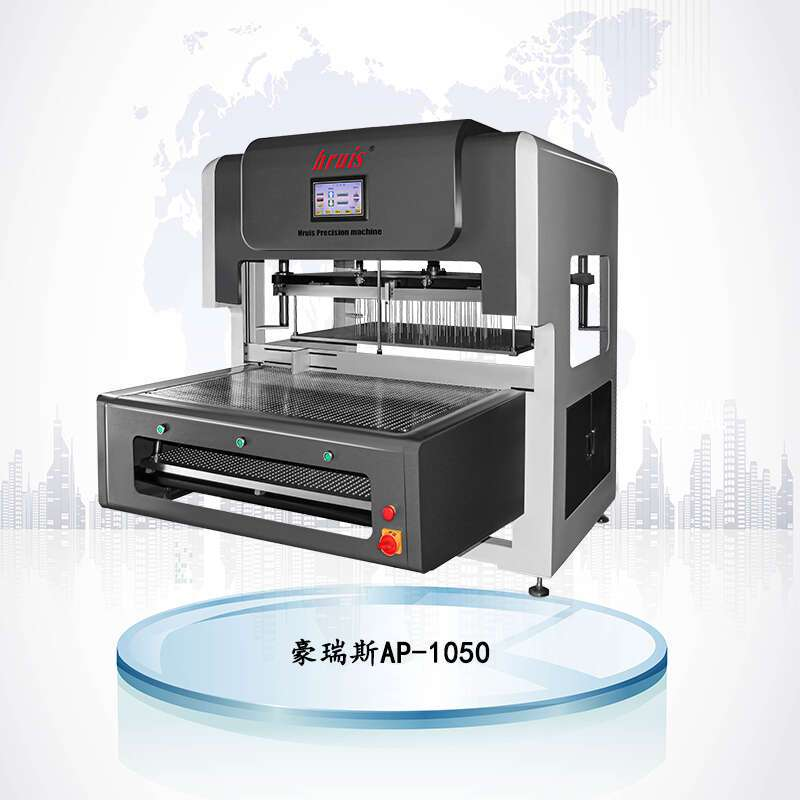
实际生产中,全版清废机的故障表现虽然多样,但高频问题集中在以下几类,对应的排查方法也相对固定。
这是最常见的现象,优先检查气压是否稳定。气源压力偏低时,顶针推力不足,废料无法一次脱离。排查时先看气源压力表,再检查气路有无漏气、滤芯是否堵塞。其次检查顶针高度是否一致,磨损或弯曲的顶针会局部顶空,造成部分废料残留。若顶针状态正常,则要看废料与产品之间是否存在粘连,纸张湿度偏高时这类情况更明显。
整机无动作,先从安全回路查起,确认急停开关、门限位开关是否复位。排除安全因素后,重点检查电磁阀能否正常换向,阀芯卡滞或线圈烧毁都会导致气缸不动作。若气缸动作但速度明显偏慢,可能是气路供气不足,或者气缸密封圈磨损导致内泄。还有一种容易被忽略的情况:润滑不到位,传动部位阻力增大,设备会表现出“带不动”的闷响。
位置不准,多数是定位部件松动。清废机长时间高速运行后,定位销、限位块的固定螺栓可能产生松动,导致每次动作的落点不一致。处理方法是重新校准定位基准,并紧固所有相关螺栓。此外,模切版本身如果出现刀线磨损或变形,也会让清废机按错误的位置动作,这时需要拆下模切版进行检测,而不是反复调整设备参数。
先分清异响来源:若是气动元件漏气,会发出持续的嘶嘶声,通常在气缸或阀体连接处能感觉到气流;若是机械部件摩擦,多为轴承磨损、连杆衬套间隙变大或安装地脚松动。听到异响后,建议立即停机检查,避免小问题演变成部件损坏。日常开机前空转几圈听一听,能提前发现不少隐患。
面对故障,一个实用的排查原则是:先外部后内部,先气路后机械,先简后繁。具体来说,先确认气源、电源、安全开关这些基础条件;再检查过滤器、油雾器、电磁阀等气路元件;随后检查顶针、连杆、凸轮等运动部件;最后才是电气控制系统。多数故障止步于前两个步骤,真正需要拆解维修的比例并不高。
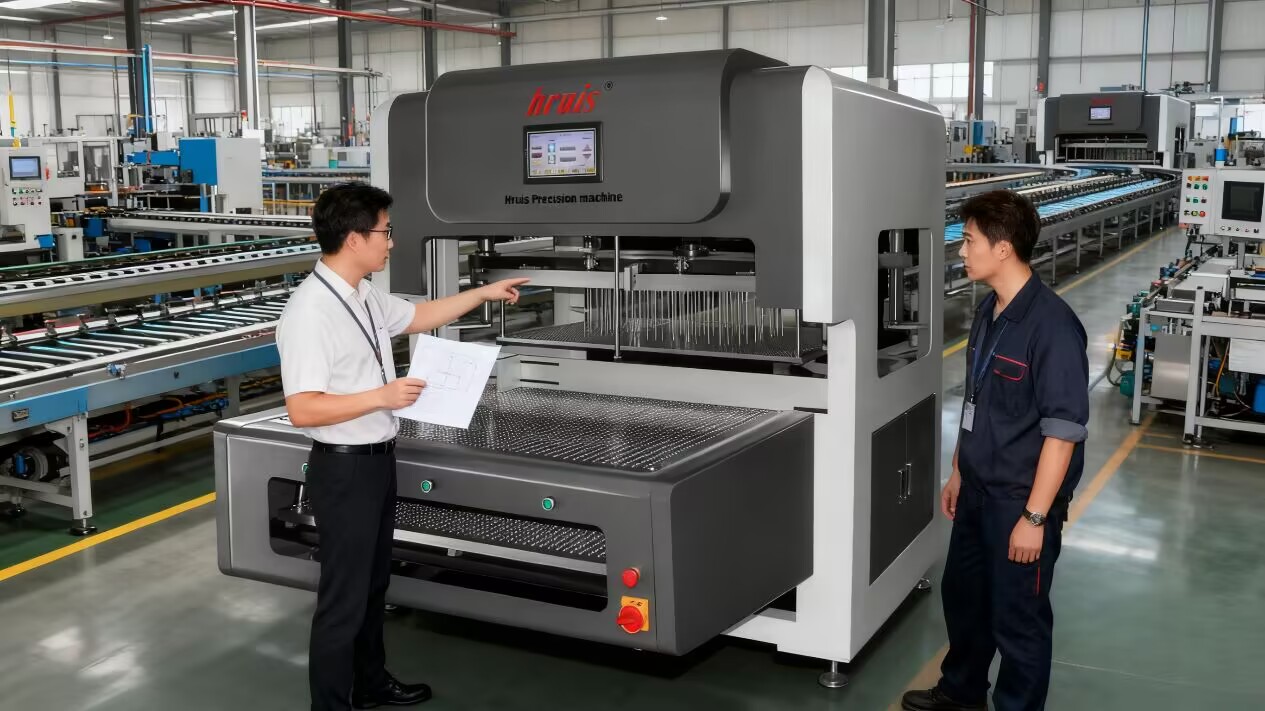
日常维护方面,有几项能做到位,设备稳定性会明显提升。每天开机前,排放气源三联件中的积水,检查油雾器是否缺油;每周清理一次过滤器滤芯,检查各运动部位润滑情况;每月检查顶针磨损量、紧固一遍主要螺栓;每季度对气缸、电磁阀做一次功能性测试。这些工作看起来基础,却能避开绝大多数低级故障。
如果一台全版清废机经过反复维修,故障频率仍然偏高,这时候问题可能不在“修”,而在设备本身的选型或设计。结构越精简的设备,运动部件越少,故障源越少;反之,机构复杂、联动环节多的设备,出问题的概率自然更高。这也是为什么不少企业在选购全版清废机时,会优先关注结构设计是否简洁、零部件是否标准化。
豪瑞斯精机(hruis)作为印刷后道清废方案源头厂家,在设备设计上长期坚持精简结构路线,减少不必要的运动环节,从源头控制故障率。同时,针对不同印刷包装企业的差异化工况,也支持顶针排布、清废幅面、定位方式等功能的个性化定制。如果你的清废设备频繁出问题,与其反复维修,不如结合具体产品工况重新评估一下设备配置是否合适。
全版清废机常见故障排除,说到底是一个“懂原理、按顺序、重保养”的过程。只要把这三点做到位,大部分停机问题都能在短时间内解决。如果你的现场情况比较复杂,或者需要设备选型方面的建议,可以联系豪瑞斯精机,结合具体清废工艺需求做进一步沟通。