清废机压力调节有没有统一标准?答案是没有。不同纸张克重、不同模切废边结构、不同清废速度要求,对应的工作压力往往不同。这篇文章不讲空泛理论,直接讲清废机压力调节方法背后的逻辑、怎么判断压力是否合适,以及具体操作步骤。
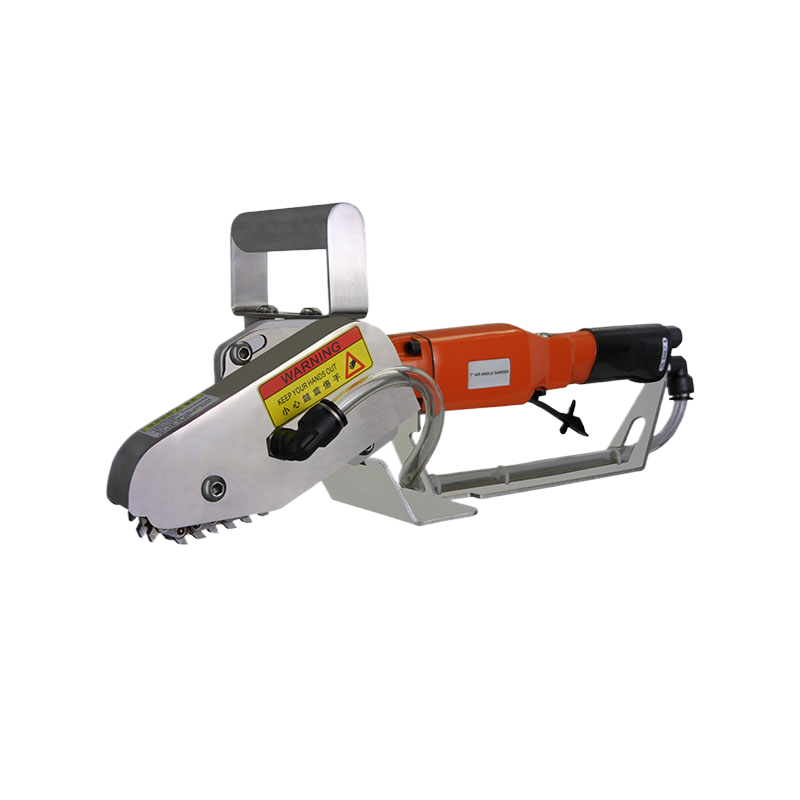
气动清废机通过压缩空气驱动执行元件,将清废顶针或拆标机构推向模切后的产品表面,使废边、孔洞废料与纸品分离。压力的大小,直接影响两个结果:一是清废动作的力度,二是设备动作的速度。
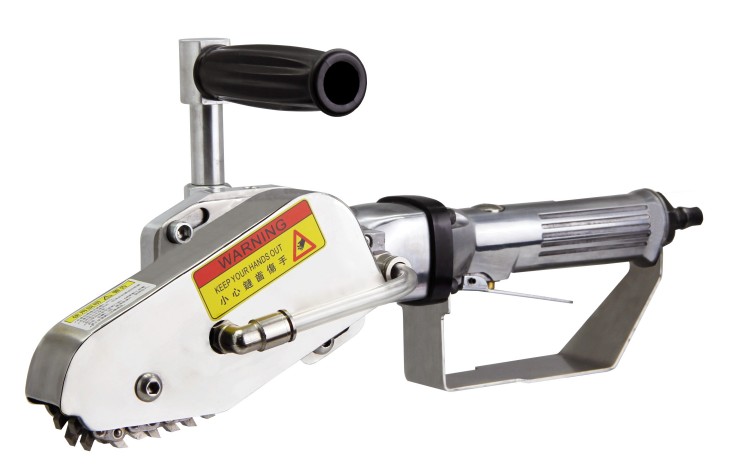
压力过大,容易在纸品表面留下压痕、顶伤甚至直接击穿;压力过小,废料脱离不彻底,设备反复空走,效率反而更低。所以调节压力的本质,是在“清得干净”和“不伤产品”之间找到平衡点。
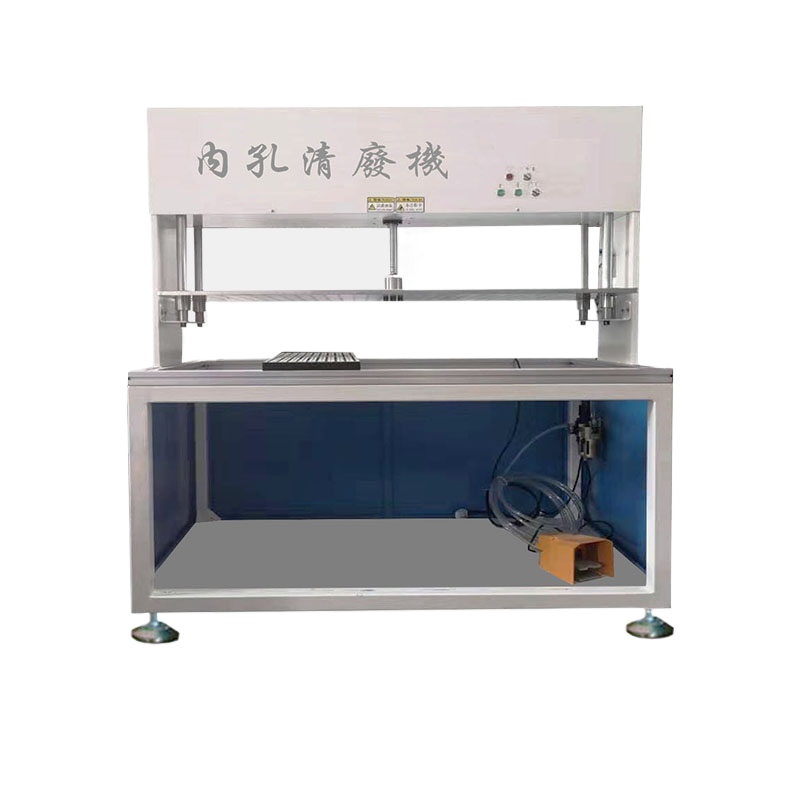
对于内孔清废机、数控拆标清废机等不同机型,调节逻辑是一致的:先确定目标压力范围,再通过调压阀精确设定,最后以小批量试产验证效果。
不需要靠手感盲猜,掌握几个观察点就能判断:
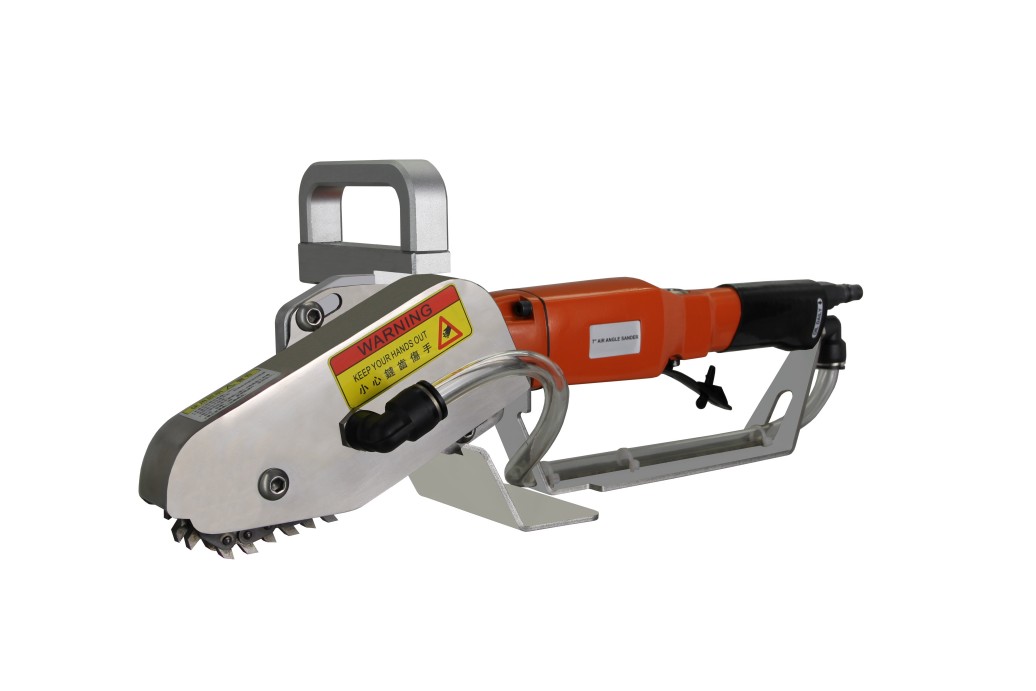
建议在实际生产中,先对常用纸张建立一份压力参考记录。同样克重的纸张在不同季节湿度下,强度会有变化,压力参数也应随之微调。
掌握了判断标准,实际操作就不会难。以下是一个通用的调节流程:
第一步:确认气源条件。 检查空压机输出压力是否稳定、管路是否漏气、过滤器是否堵塞。气源是气动清废设备运行的基础,气源不稳定,调再准也没用。
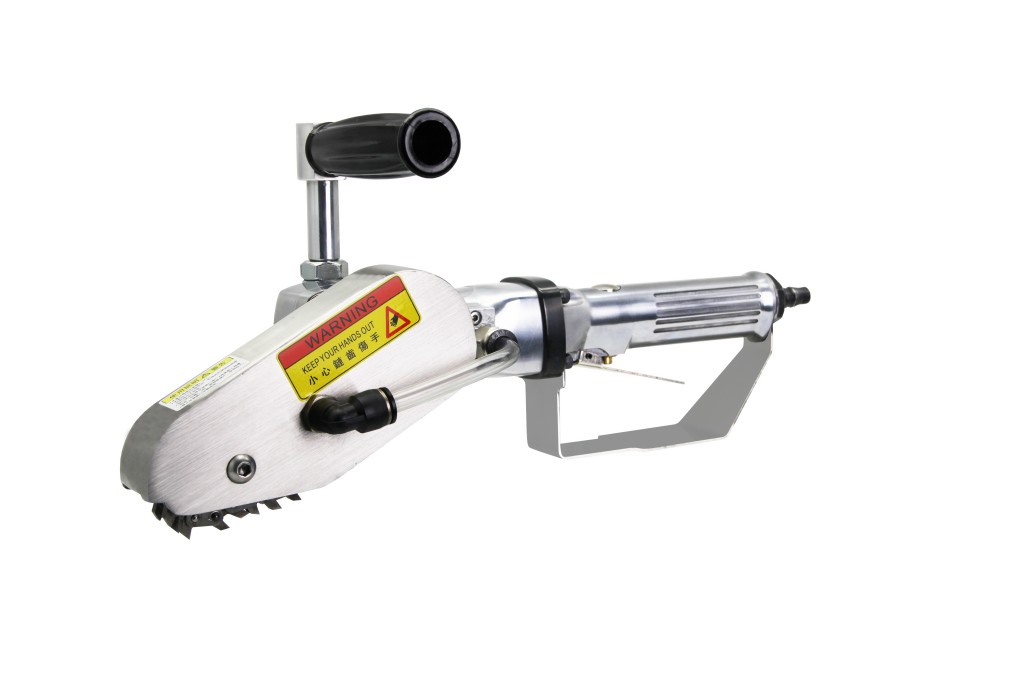
第二步:从低到高逐步加压。 先把调压阀旋至较低压力,启动设备试运行,观察清废效果,然后每次以微小的幅度递增,直到废料刚好能被干净、利落地清除。不要一次调到位,避免压力过大损坏模具或纸品。
第三步:以“能清掉”为基准继续细调。 在刚好清掉的基础上,再轻微增加少量压力,留出余量应对纸张批次差异,然后固定调压阀锁紧位置。
第四步:批量验证并记录。 连续试产几十张,确认效果稳定后再正式生产。将对应纸型、压力表读数、设备速度记录下来,下次换单时可以直接参考。
需要特别提醒的是,调节压力时要留意设备说明书上标注的气源使用范围,润滑油雾装置也要保持正常,减少气缸磨损。
实际生产中,压力波动往往比“压力不准”更容易影响清废质量。遇到这类情况,优先排查三个方向:
在日常维护中,定期排放过滤器积水、检查软管老化情况,能显著减少压力相关故障。印刷包装企业的操作人员,经过简单培训后完全可以独立完成这些基础检查和调节。
压力调节方法本身并不复杂,但能否长期保持稳定,与设备整体的气路设计、执行元件质量、机架刚性有很大关系。这也是为什么选购清废机时要关注设备的阀组布置、管路走向和气缸品质。
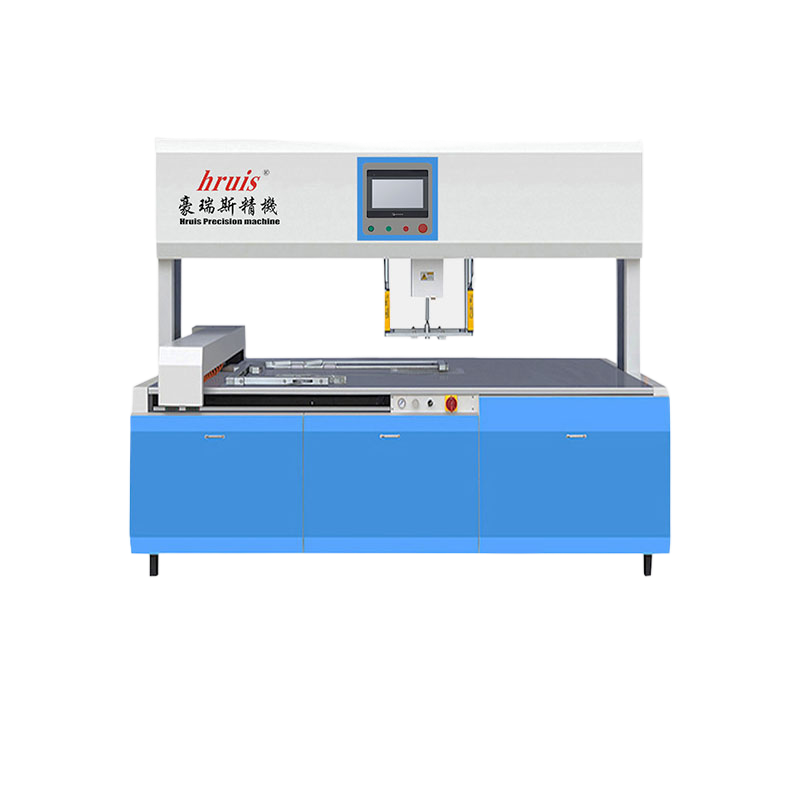
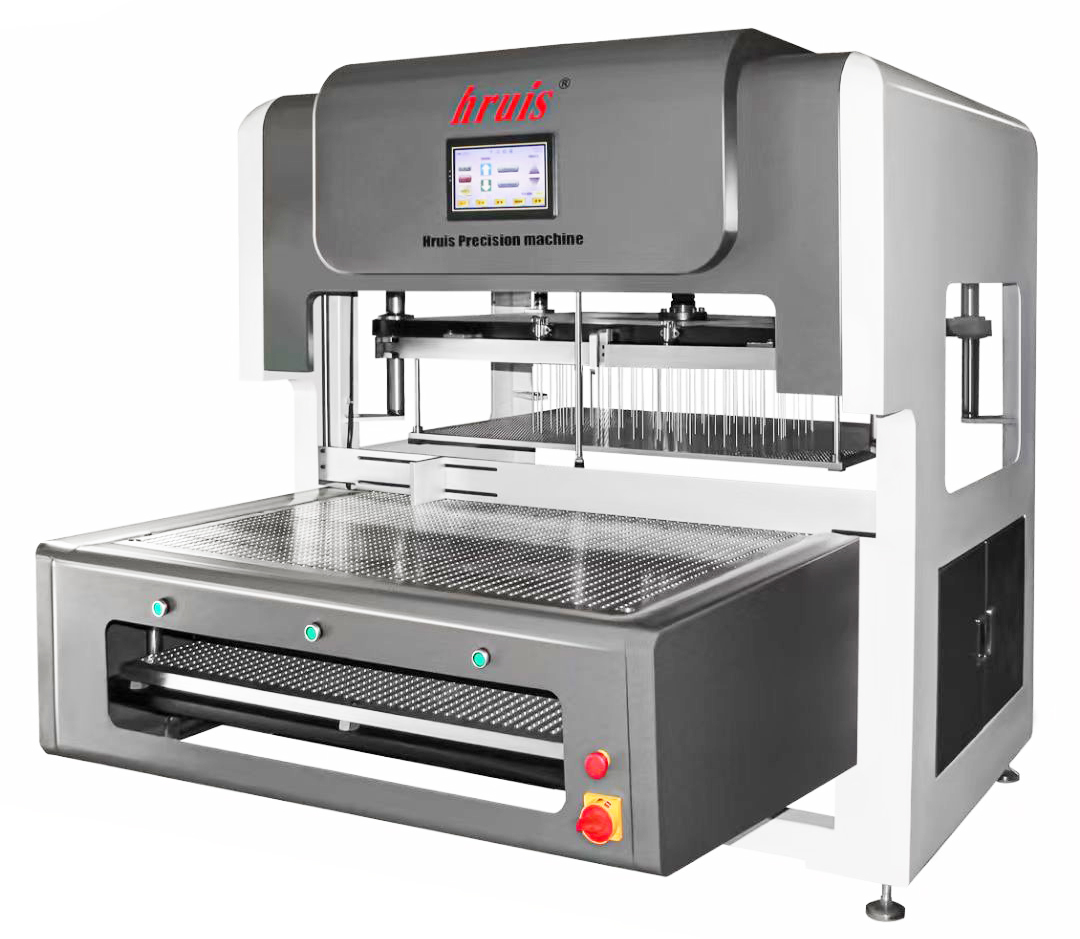
豪瑞斯精机作为印刷后道清废方案源头厂家,在气动清废机、内孔清废机、数控拆标清废机、全版清废机等产品上,采用精简紧凑的气路布局,调压阀位置清晰、操作空间充足,方便操作人员快速调整。LK 系列、QF 系列、AP 系列覆盖不同清废场景,也支持根据具体纸张规格和清废要求进行功能定制。
不同企业的产品结构、模切工艺、纸张类型差异较大,压力参数也会相应不同。如需结合具体纸型和工况评估压力配置,欢迎提供样品或工艺说明,豪瑞斯工程师会给出针对性的调节建议和清废设备选型参考。