清废机如何提高精度,是印刷包装企业后道工序中绕不开的现实问题。精度不足意味着清废不净、误清产品、纸毛残留,直接影响成品率和交付周期。但精度并不是某个单一部件决定的,而是设备结构、模具配合、参数设置与操作习惯共同作用的结果。下面从四个关键环节逐一拆解。
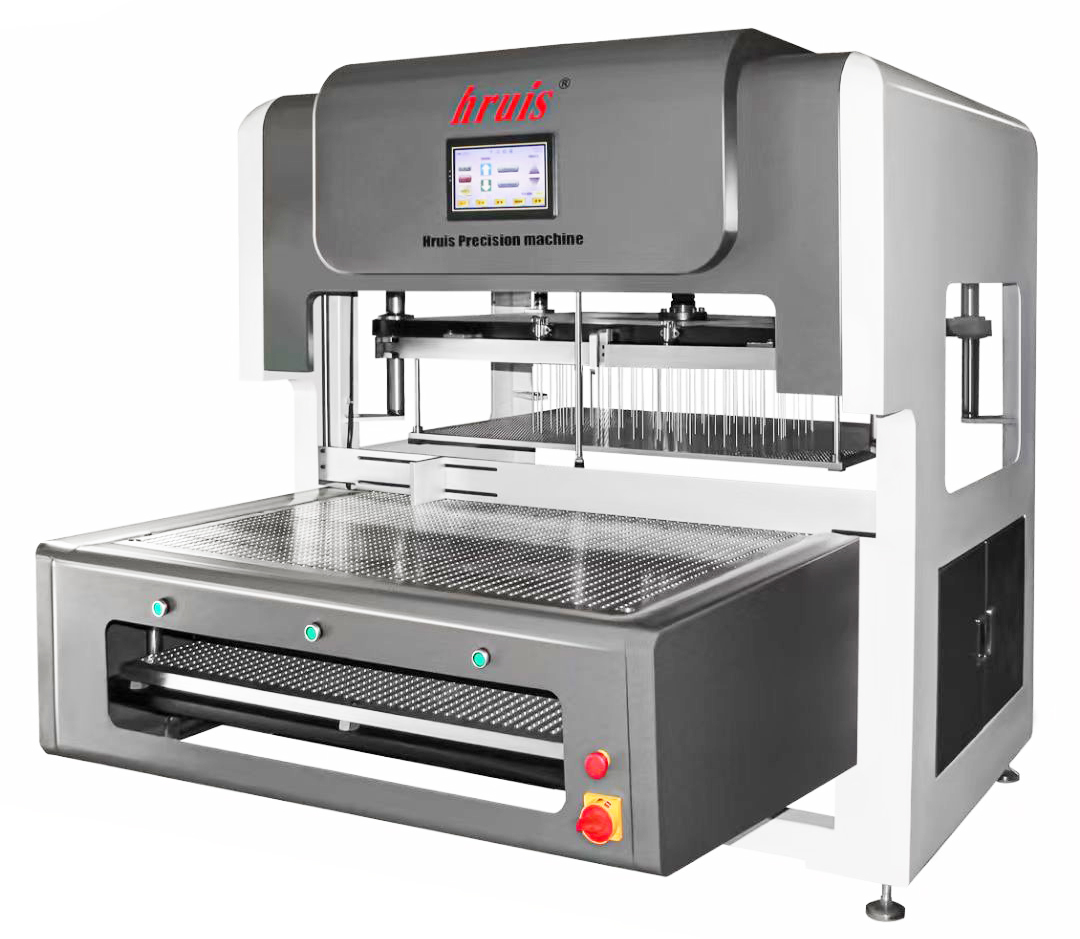
清废机的工作方式,本质上是利用顶针、毛刷或气动结构,将模切后仍与纸板连接的废料从产品中分离出去。在这一过程中,任何一个环节的动作偏差,最终都会反映为清废位置不准或力度不稳。
设备的导向结构是否刚性好、运动副是否存在间隙,直接决定了每一次清废动作能否稳定落在同一位。结构精简、刚性充足的机体设计,能减少运动过程中的晃动与偏移,设备长时间运行后精度保持一致。这也是为什么选购设备时,不能只看清废速度,更要关注设备的整体结构设计与制造装配工艺。
气动清废机的动作频率较高,气路设计是否顺畅、电磁阀响应是否灵敏,决定了顶针动作的同步性和冲击力的一致性。气动系统反应滞后,会导致清废力度忽大忽小,产品边缘出现压痕或废料未被完全顶落。稳定的气压控制和快速响应的气路,是保证清废质量的基础条件。
很多企业发现设备本身没有问题,但清废效果始终不稳定,问题往往出在模切版和清废版的配合上。
清废顶针的位置,是根据模切版上的废料区域来设计的。如果清废版孔位与模切刀线存在偏差,顶针就会打在产品本体上,造成产品破损。因此,在制作清废版时,必须与当前使用的模切版进行比对和调整,换版后也要及时复核。
模切刀线磨损后,压痕变浅、切痕不断裂,废料与产品之间的连接点位置会发生偏移,清废机原有的顶出逻辑就不再适用。很多清废精度问题,并不是清废机本身造成的,而是模切工序的品质波动传导到了后道。所以,提升清废精度的第一步,往往是稳定前道模切的品质。
设备与模具到位后,操作层面的细节决定精度能否持续保持。
对于正在选购清废设备的印刷包装企业来说,提前评估设备的精度潜力,比事后调整更重要。
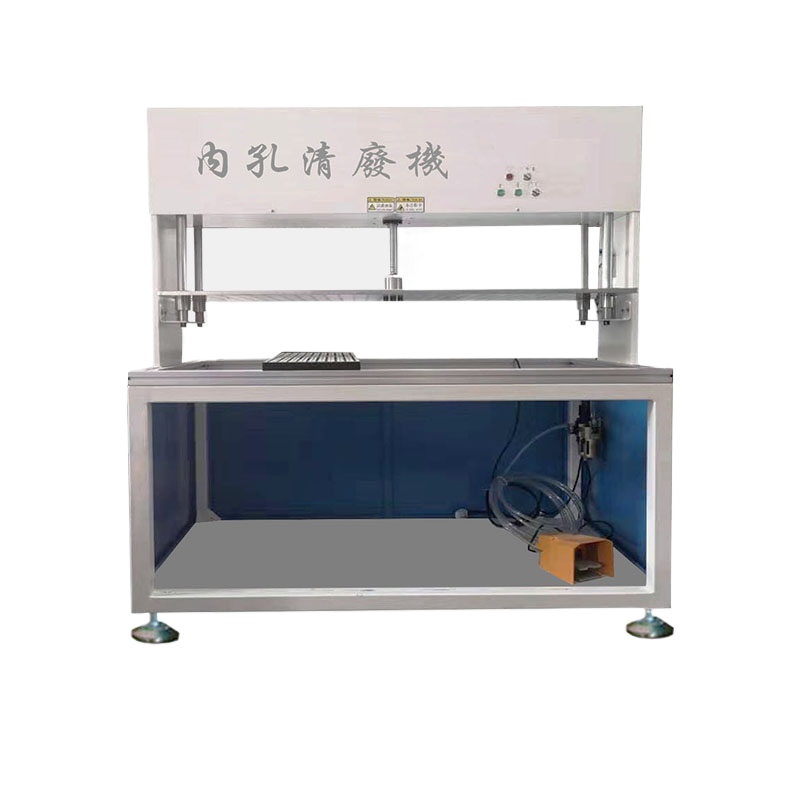
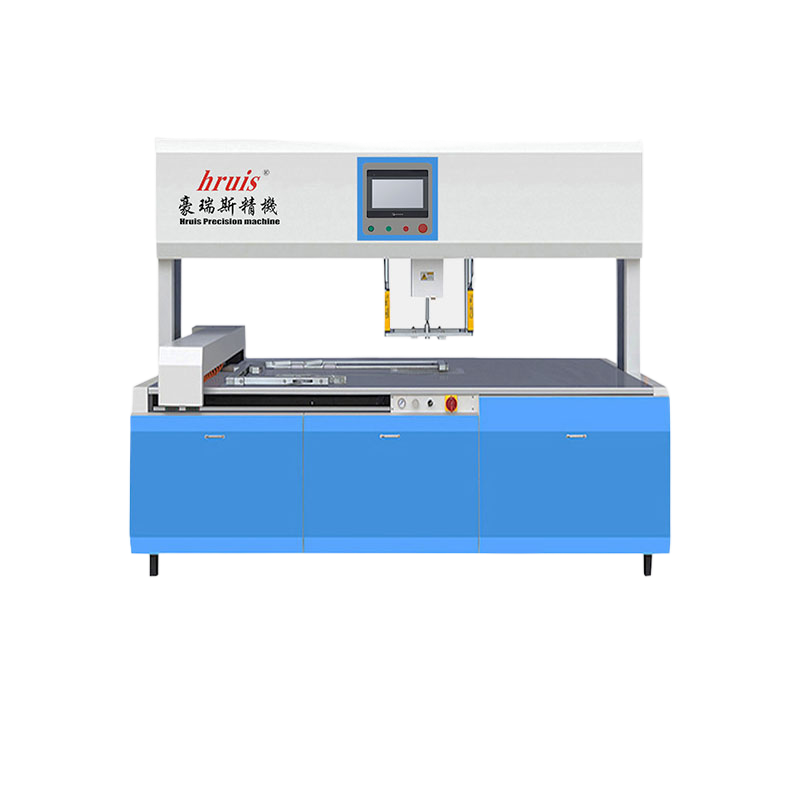
纸盒、彩盒、吊牌、药盒、化妆品盒等产品,其废料面积、纸张厚度、排废难度各不相同。内孔较小的产品适合内孔清废机,需要整版拆标时选择数控拆标清废机,全版清废机则适合大幅面、多联版产品的批量处理。设备结构与产品越匹配,精度控制越容易实现。
精度再好的设备,如果调节步骤繁琐,操作人员就很难坚持每一次都精确校准。选择调节结构清晰、换版方便的设备,能让精度标准在实际生产中真正落地。深圳市豪瑞斯精密机械有限公司的清废设备,在设计上坚持精简可靠的原则,降低操作门槛的同时,也减少了因结构复杂带来的故障隐患。
针对特殊规格的印后产品,通用机型可能无法完全满足精度要求。正规的源头设备厂家一般支持个性化功能定制,根据具体产品尺寸、废料形态和产能要求进行适配。在选型阶段,将产品样品和模切版信息提供给设备供应商,是获得准确配置方案的有效方式。
清废机提高精度的路径并不神秘:选择结构稳定、动作可靠的设备,做好模切刀版与清废版的配合,严格执行日常点检与参数管理,并在选型时匹配恰当机型。把每一个环节的误差控制在合理范围内,整体精度自然可以得到保障。豪瑞斯精机在印刷后道清废领域积累了多年设备研发与生产经验,旗下LK系列、QF系列、AP系列清废设备覆盖多种应用场景,如有具体的产品工况需要评估,欢迎进一步沟通获取匹配建议。