清废机刀片更换方法,通俗来讲就是四件事:安全停机、拆旧装新、校准锁紧、试机确认。不同机型在操作细节上会有差异,但基本逻辑是共通的。这篇文章围绕印刷包装企业最常遇到的换刀场景,把完整流程、判断标准和不同设备的注意事项一次讲清楚。
换刀片看似是几分钟的事,但准备工作没做到位,后面很容易出问题。
第一,设备必须处于完全停机状态。气动清废机要关闭气源并泄压,数控设备要断电,确保刀头、拆标机构不会在操作过程中意外动作。第二,确认新刀片型号与原刀片一致。包括刀片长度、厚度、安装孔位置和刀刃方向,最好拿旧刀片现场比对一下。第三,工具提前备齐。常见的有内六角扳手、套筒、铜棒、撬棍,以及防护手套和护目镜,避免手部划伤或铁屑飞溅。
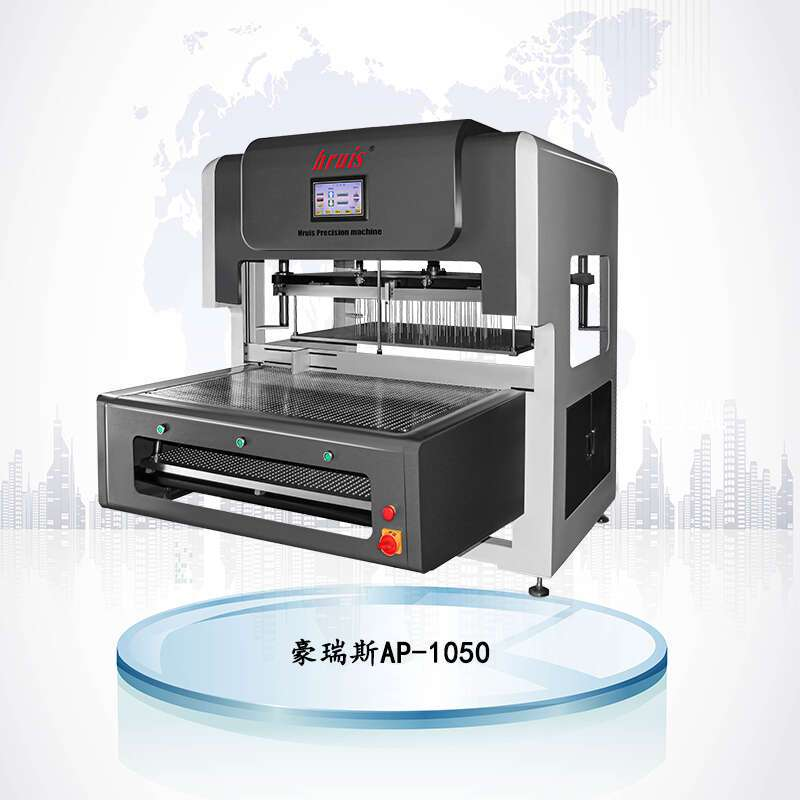
不同品牌和型号的刀片固定方式不尽相同,但完整的更换流程可以归纳为以下几步:
很多操作人员习惯“等刀片完全切不动了再换”,其实此时已经影响清废质量,甚至可能损坏刀座或模具。出现以下情况,就应该抓紧安排换刀:
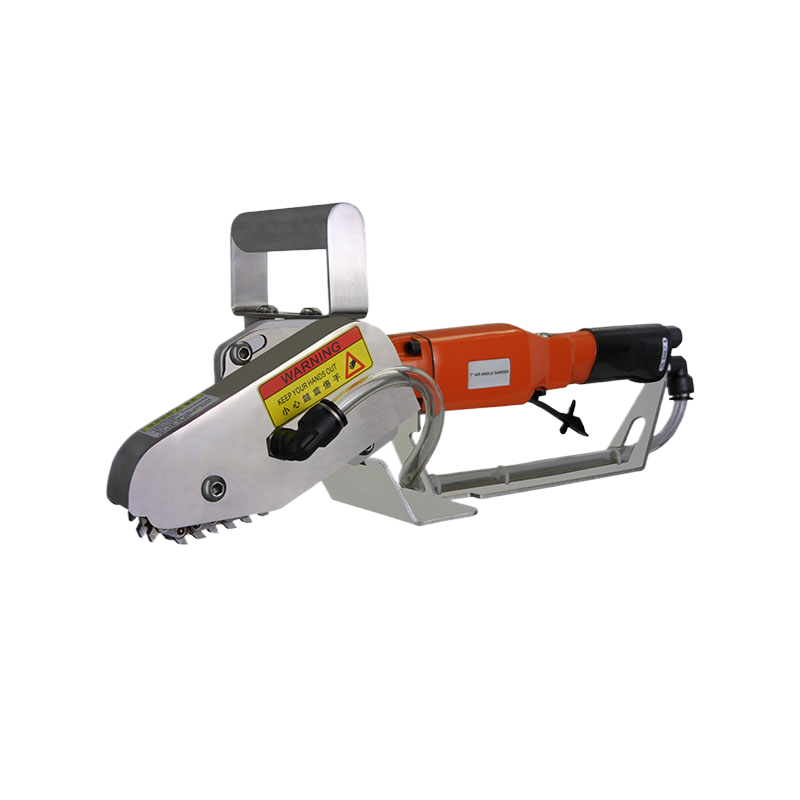
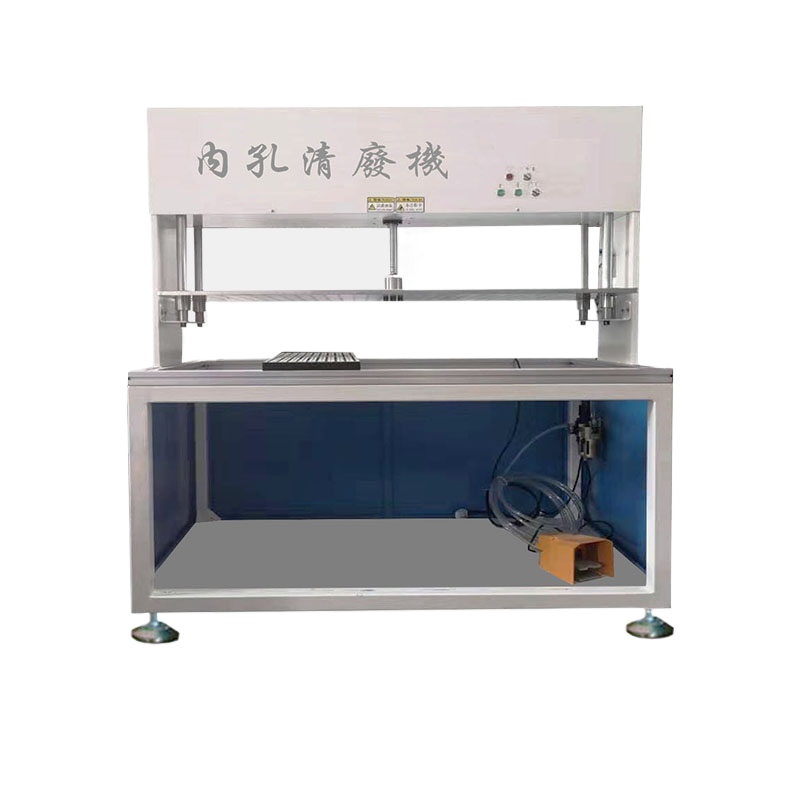
手持式气动清废机刀片体积小、更换速度快,但气动工具在高频振动下容易出现螺丝松动,换刀之后要特别检查锁紧扭矩,避免运转中刀片飞出。内孔清废机刀片需要伸入纸盒内孔或窗口位置工作,更换时重点确认刀片伸出长度与孔径相匹配,不能只靠目测,必要时使用塞尺或定位治具辅助校准。
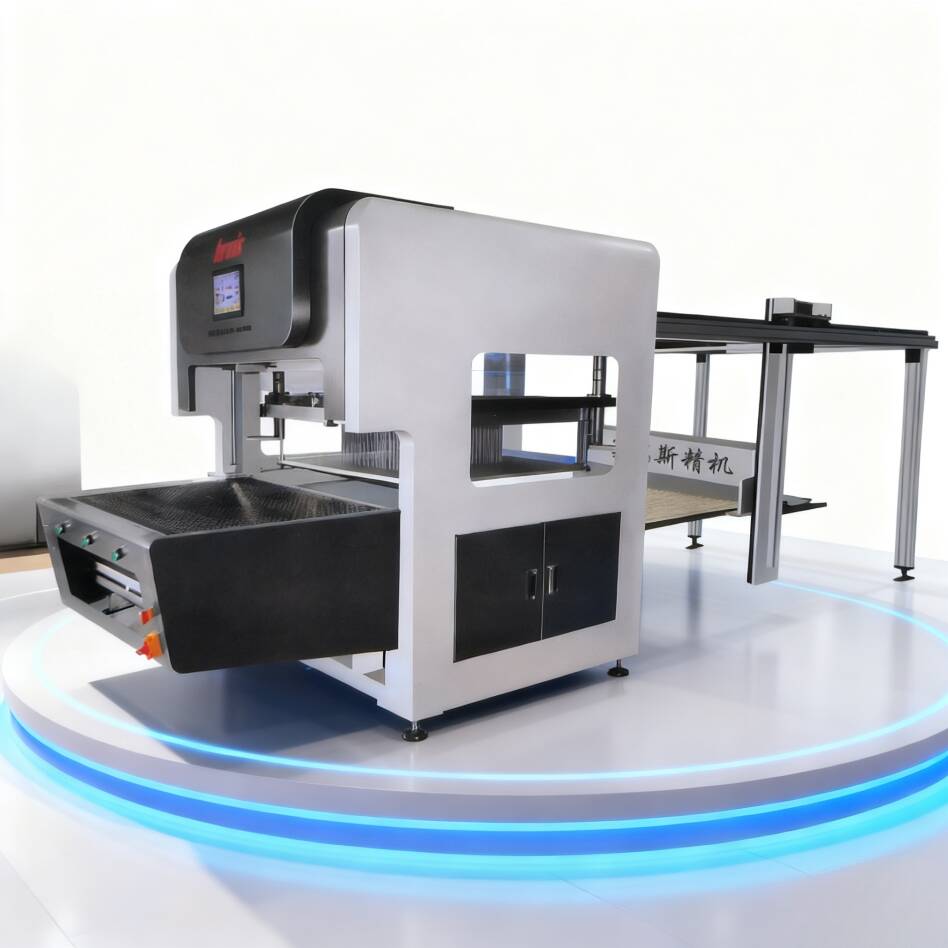
数控拆标清废机带有定位与程序控制机构,换刀后需要利用设备的原点校准功能重新对刀,单纯换完直接开机,容易造成拆标位置偏移。全版清废机强调整版拆标一次全清,刀片数量多、排列紧密,更换时最好按位置逐把对应,避免装错后压坏模切版。
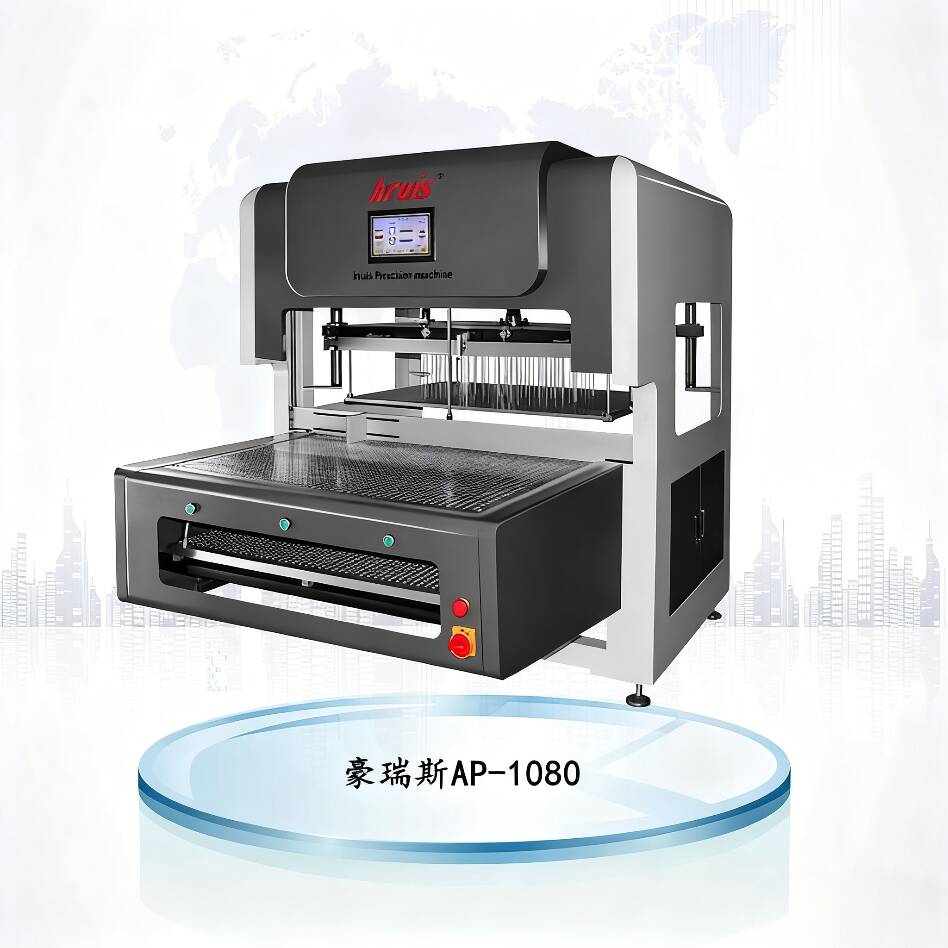
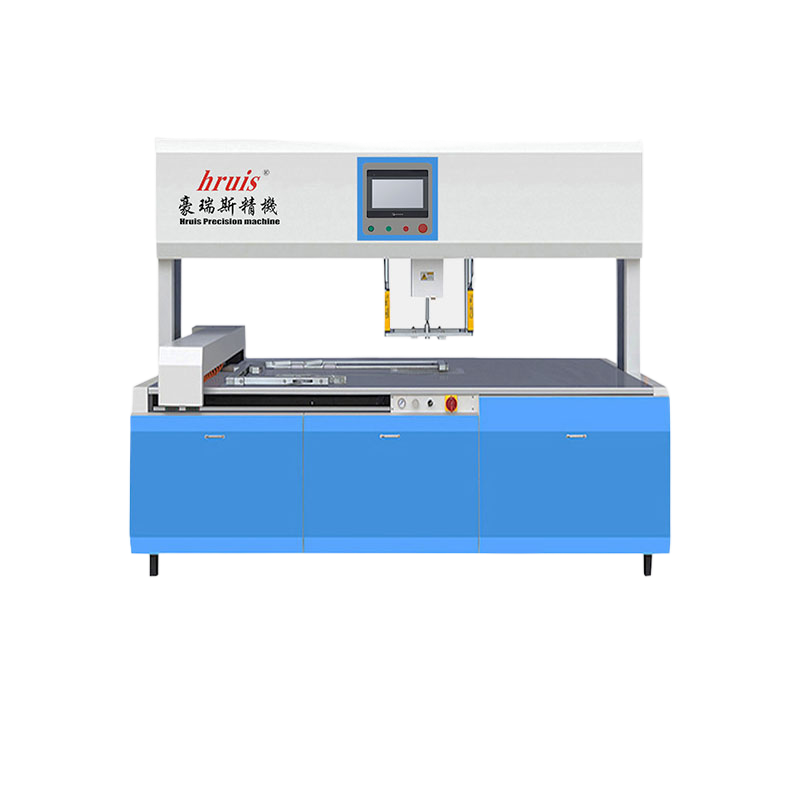
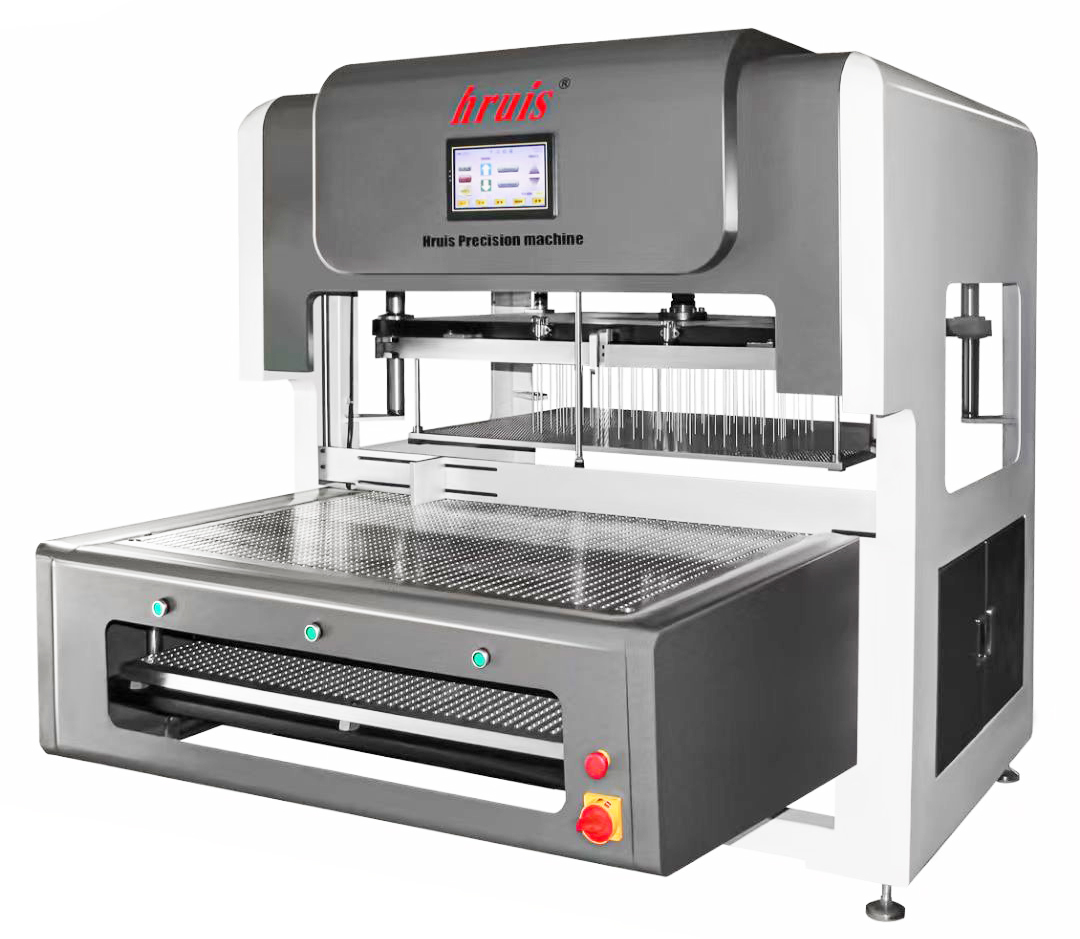
在设备选型阶段,如果希望减少日常换刀频率,可以关注刀座结构、刀片压紧方式和定位精度。以豪瑞斯精机为例,全版清废机在设计时对整版刀片的定位与装夹做了针对性优化,出厂前经过校准,客户在后续维护时更容易保持刀片位置一致性,降低因换刀造成的精度偏差。当然,具体维护周期还要结合加工材料、生产班次和设备使用环境综合判断。
另外,日常保养对延长刀片寿命很有帮助。每天下班前用气枪吹净刀座和刀片上的纸屑粉尘,每周检查一次压紧螺丝和刀座配合面,可以有效减少刀片非正常磨损。
清废机刀片更换方法并不复杂,但每台设备的刀座结构、锁紧方式和安全保护设计都有差异,第一次更换时对照说明书操作,并保留原有刀片作为参照,是最稳妥的做法。如果现场使用的清废设备型号较多,需要结合具体机型确认换刀流程或维护标准,可以提供设备型号和刀片规格信息,进一步获取针对性的操作建议。