清废机刀头不锋利,最直接的反应是清废效率下降、纸边撕不净,甚至出现压痕和纸毛。很多同行第一反应是“换刀头”,但在实际产线上,刀头不锋利往往不是刀片单独的问题。先按下面五个环节排查,再决定是修、是换,还是调整设备配合。
这篇文章会讲清楚“清废机刀头不锋利怎么办”的常见成因、处理步骤,以及如何通过日常保养减少同类问题的发生。如果你是印刷包装厂的设备负责人或采购人员,可以对照自己车间的工况看。
刀头用久了,刃口会自然磨损,表现为切口发白、边缘起毛,这是正常损耗。但如果在清废时碰到钉子、硬纸板接缝或模切版上的异物,刃口可能出现崩口。
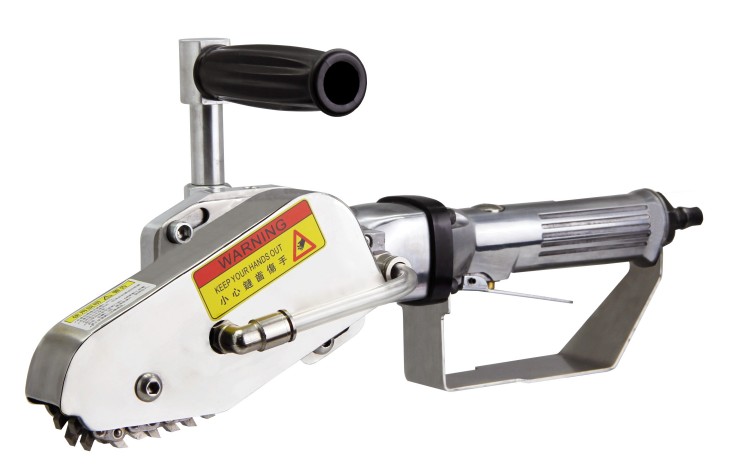
处理建议:
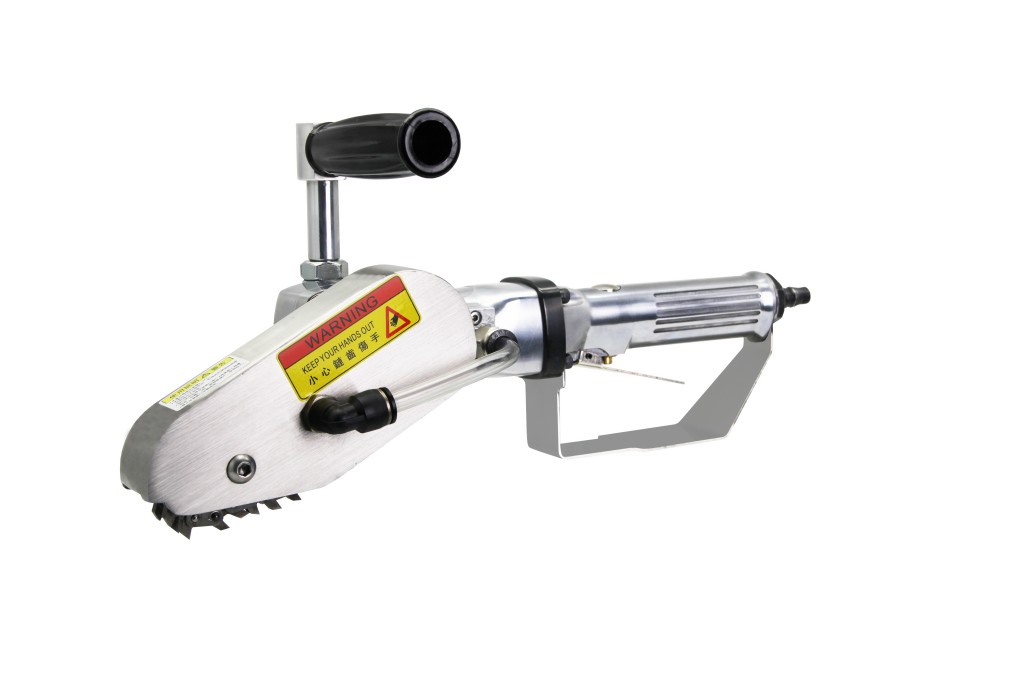
如果排查下来刀头本体没问题,那就往下看设备配合。
清废机刀头与底刀(或砧板)之间的间隙,直接决定清废效果。间隙过大,纸边撕不断,看起来就像刀头“钝了”;间隙过小,刀头与底刀硬碰,加速磨损,甚至产生异响。
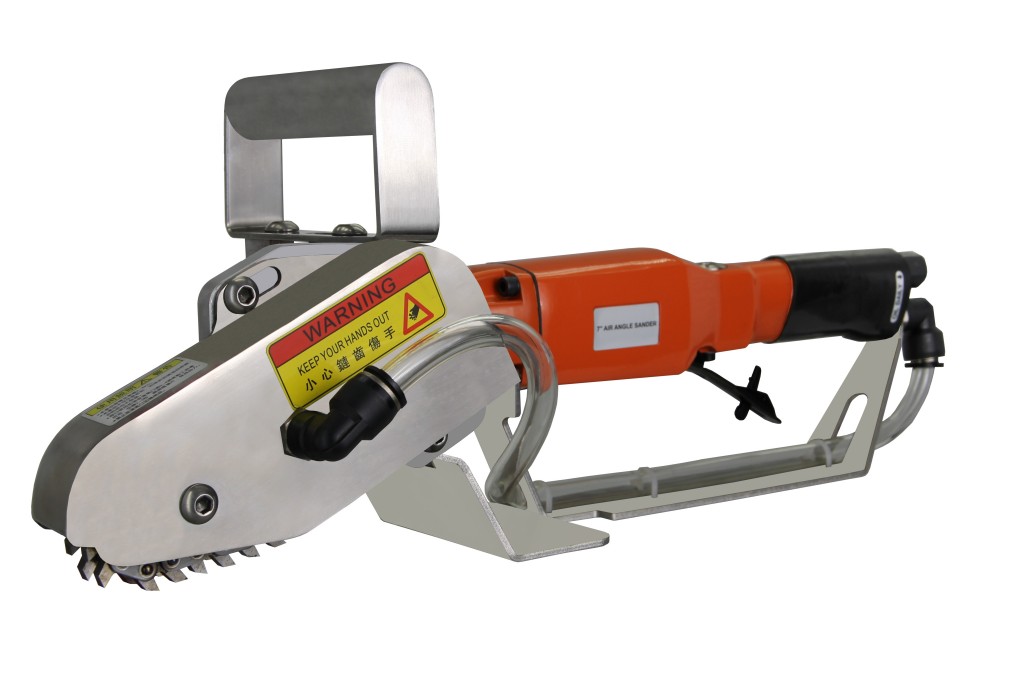
建议按以下顺序检查:
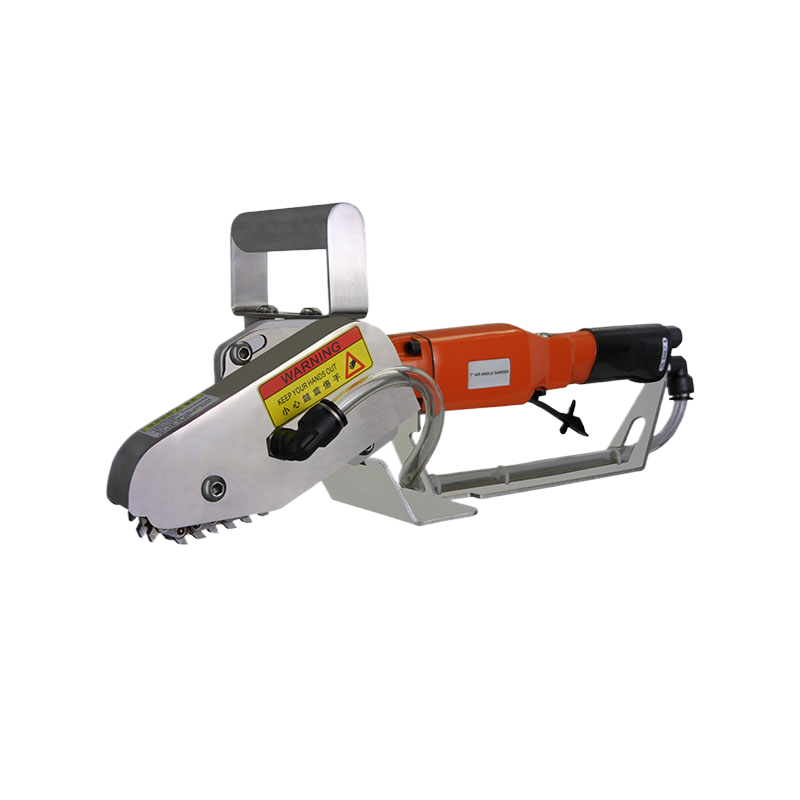
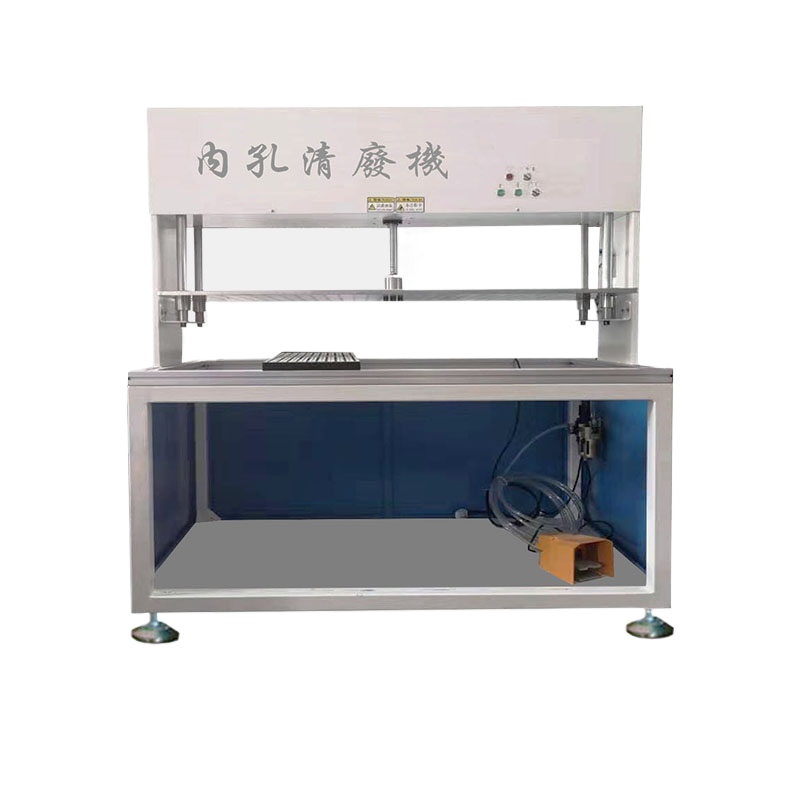
把间隙和安装精度调好,可能比换刀头更解决问题。这也是气动清废机、内孔清废机日常点检中最容易被忽略的一项。
如果你的设备是气动清废机,刀头动作的冲击力由气压决定。气压偏低时,刀头下压力量不足,遇到较厚纸板或多层裱合纸板时,自然会出现“切不透、撕不净”的现象,操作工的第一反应往往是“刀头不行了”。
这类问题属于设备状态调整,不属于刀头耗材更换。建议把它纳入交接班点检项目,可以明显减少因气压波动导致的“假性不锋利”。
有时问题不在清废机,而在上游的模切工序。刀模磨损后,模切压痕变浅,纸板已经切穿的位置粘合不牢,清废机再去处理时,受力状态完全不一样,看起来就像“清废机刀头不锋利”。
排查要点:
清废机是后道工序,它没法弥补前道模切留下的偏差。如果模切质量波动,先解决模切,再回头看清废机。
回到开头的“清废机刀头不锋利怎么办”,从管理角度,更高效的做法是建立预防性维护节奏,而不是等设备报警再停线。以下几项供参考:
设备维护的价值不在于“省”,而在于产线能稳定运行。对印刷包装企业来说,后道清废的效率直接影响交货周期,这笔账值得细算。
总结一下,“清废机刀头不锋利怎么办”不是单一答案:先查刃口状态,再查安装间隙,接着确认气压与驱动系统,回头再看模切与纸板条件,最后把保养周期立起来。绝大多数清废不净的现场问题,都能在这五步里找到原因。
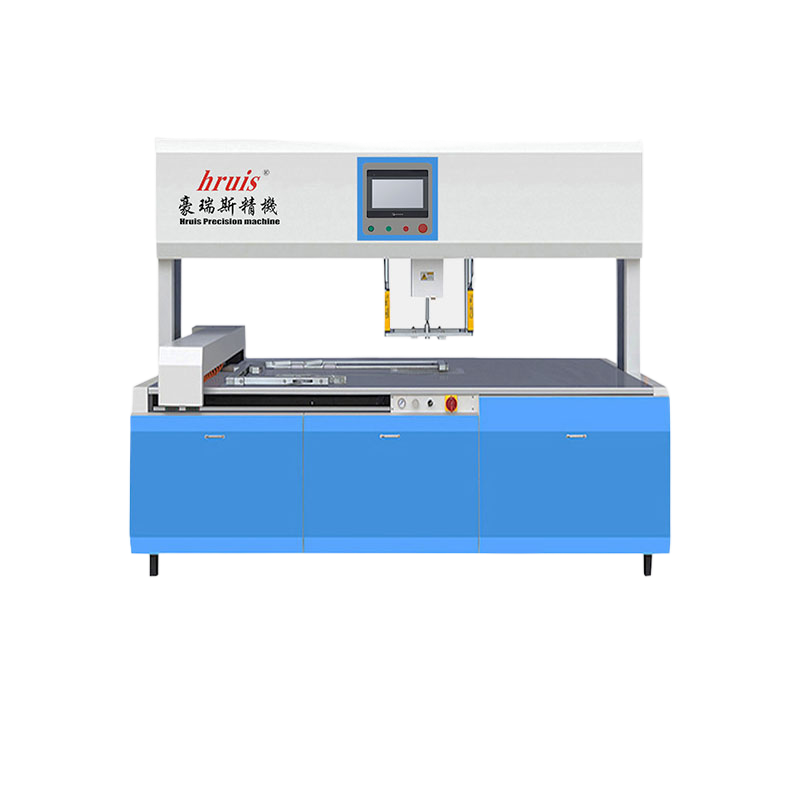
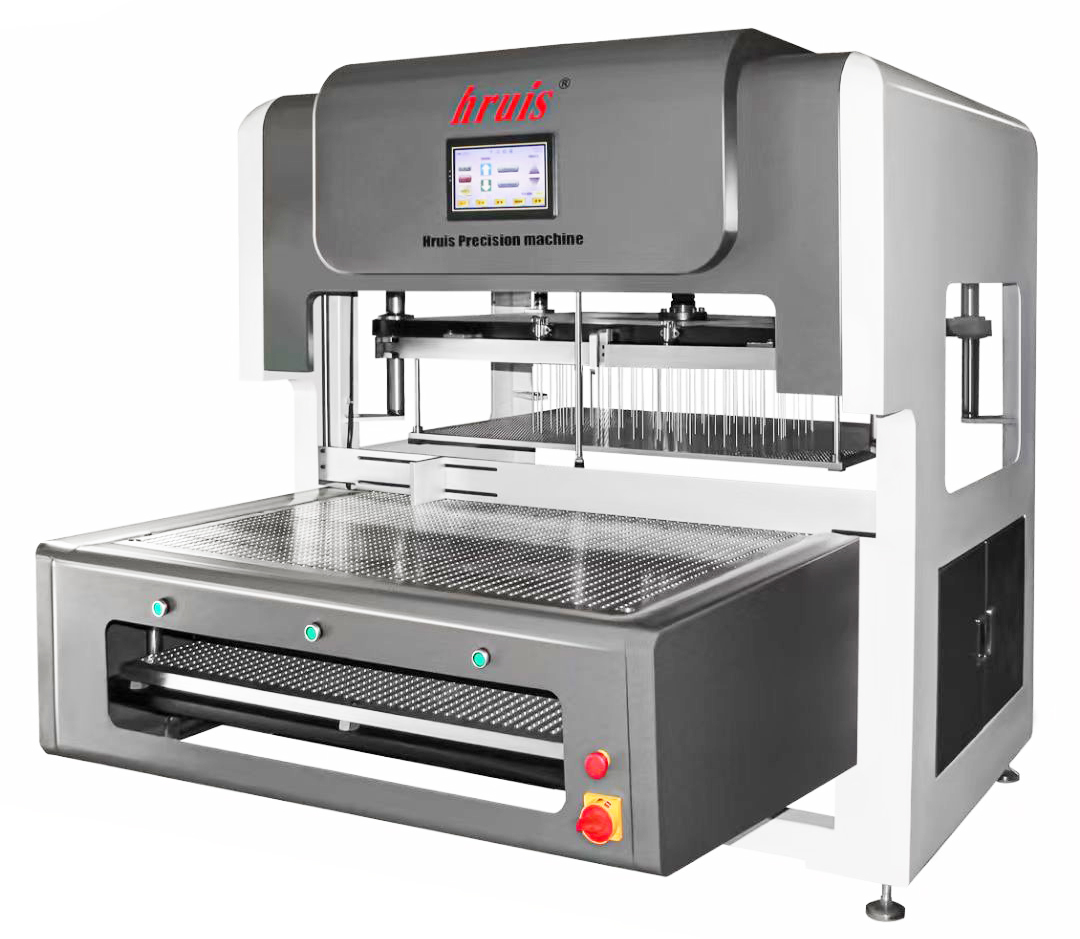
如果排查之后确认设备本身需要调整,或者想针对现有设备做配件升级,欢迎与豪瑞斯精机沟通。作为印刷后道清废方案源头厂家,豪瑞斯提供的不仅是气动清废机、内孔清废机、数控拆标清废机、全版清废机等设备,也会根据你的具体工况,给出刀头选配与维护建议,帮助产线恢复稳定状态。