很多印刷包装企业都会问:清废机与糊箱机联线到底怎么搭才顺?这个问题的核心其实不在于两台设备本身,而在于中间那段“看不见的衔接”——清废后的纸板如何有序、整齐、连续地进入糊箱工序。只要捋清这个逻辑,联线方案的大方向就不会偏。
这篇文章不绕弯子,直接讲清楚联线过程中最常见的几个实际问题,以及设备选型和工艺规划时值得重点关注的环节。
把清废机和糊箱机放到同一条产线上,听起来简单,实际运行起来却经常卡在细节上。清废机完成的是模切后废边、废孔的分离,而糊箱机要求进入的纸板必须排列规整、表面无残留废屑、节奏稳定。两者之间的衔接如果只靠人工搬运或简单滑道,往往会出现以下问题:
所以,联线的真正含义,是让清废环节的输出状态刚好满足糊箱环节的输入要求。这才是方案设计时应该优先想清楚的事。
糊箱机对纸板的平整度和清洁度有较高要求。如果清废不彻底,纸板进入糊箱工序后容易出现折痕不准、胶水粘接不牢的问题。尤其在药盒、化妆品盒这类小尺寸产品上,内孔废边多且位置刁钻,普通清废方式很难一次清干净。
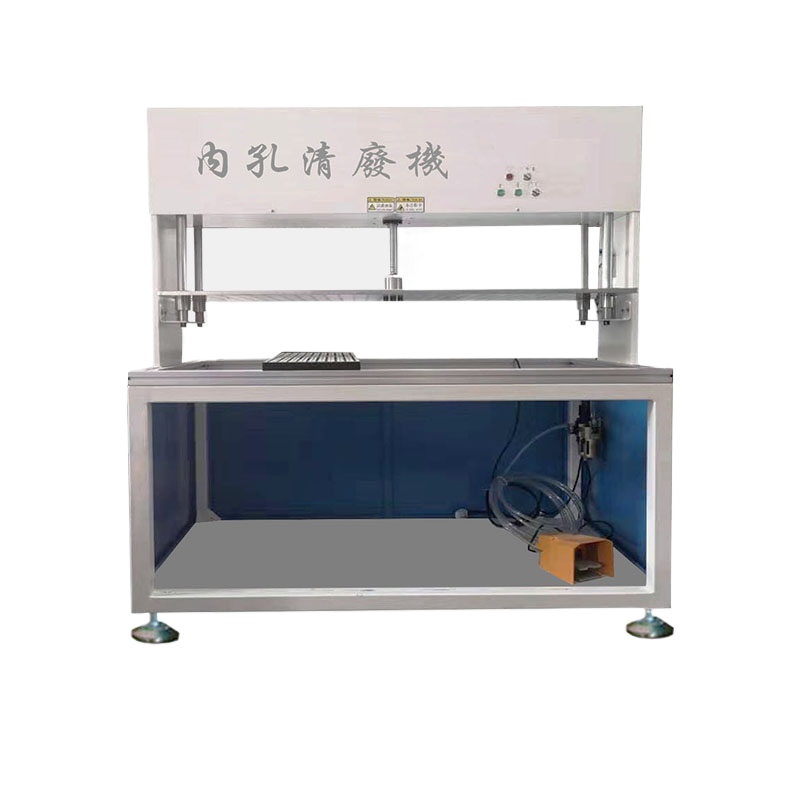
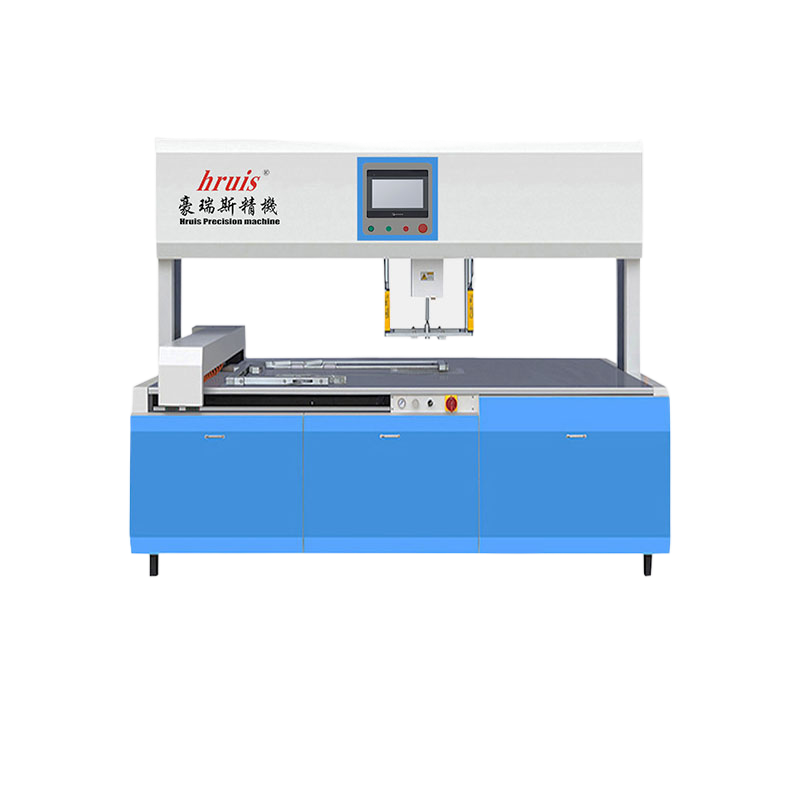
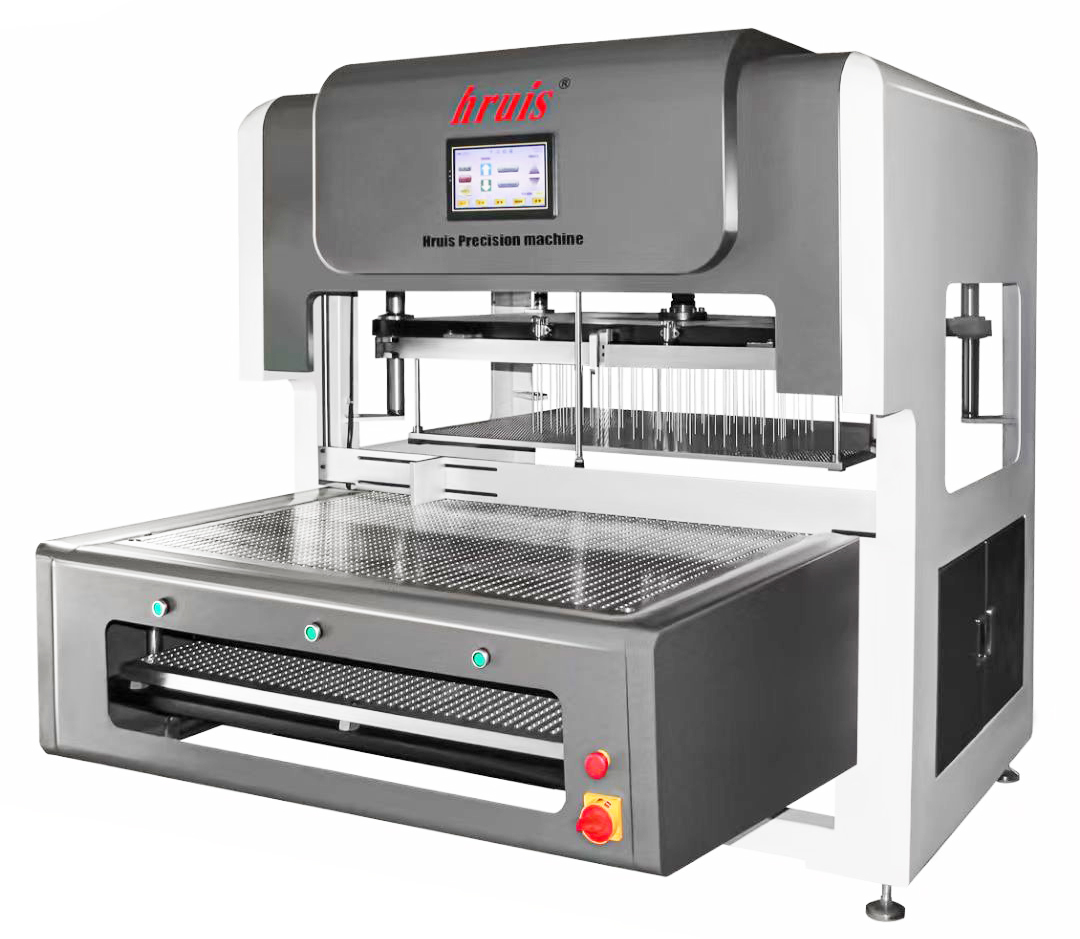
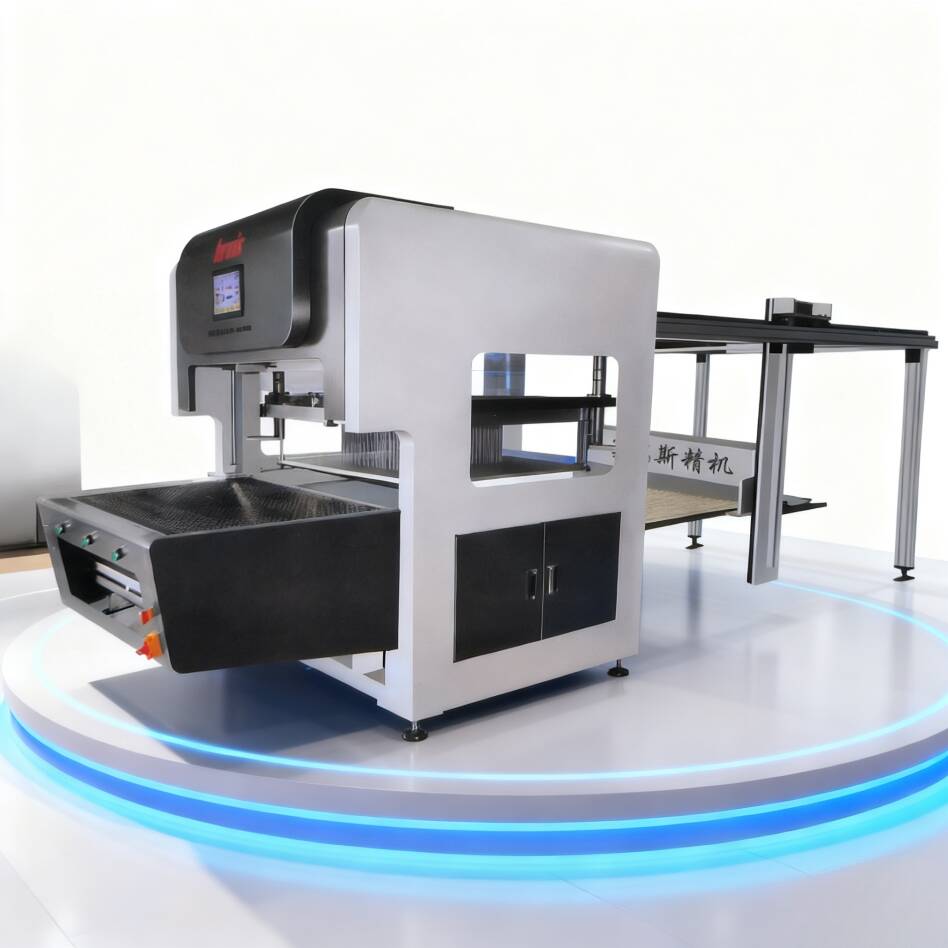
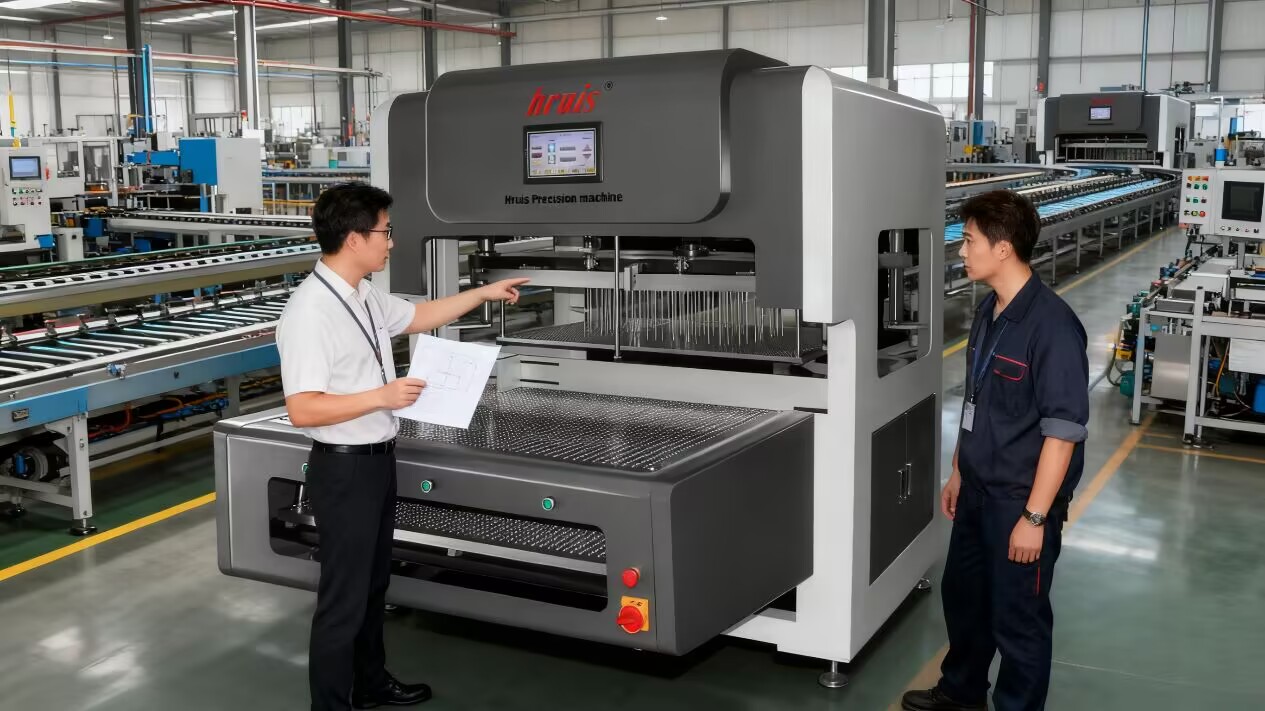
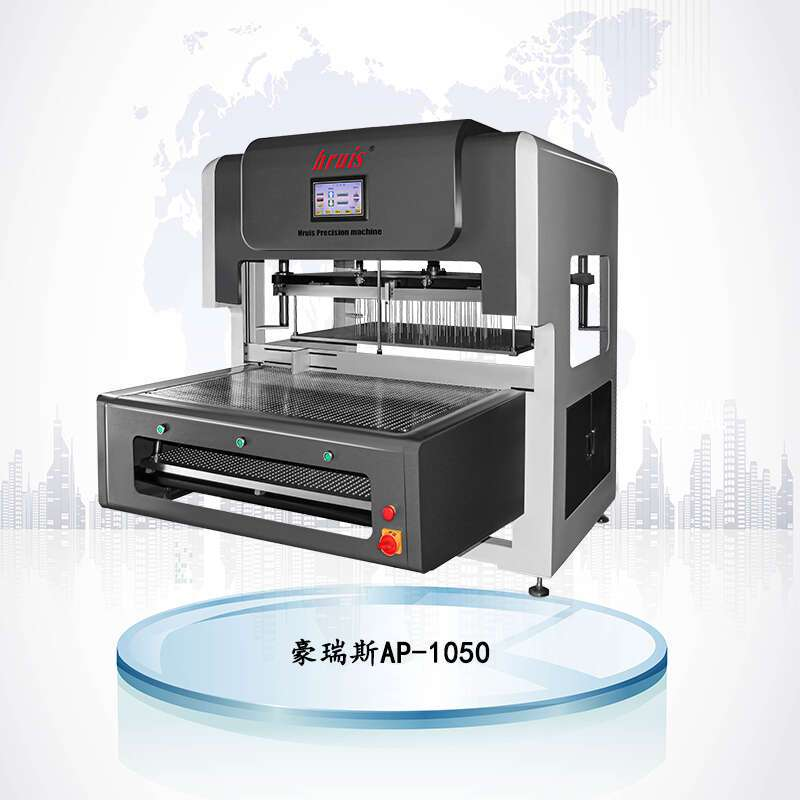
针对这类场景,内孔清废机和全版清废机更适用——它们能将模切后残留在纸板内部的细小废料同步顶出或排出,确保进入糊箱工序的纸板是“干净、完整、可直接加工”的状态。清得越干净,联线就越少出意外。
清废机与糊箱机之间,通常需要一段输送装置来完成纸板的转移。这个环节看似简单,却是整条联线的“咽喉”。设计时要重点考虑:
有个常见误区需要提醒:一味提高单机速度,并不等于整线效率提升。 瓶颈往往在衔接段。只有让两台设备的节拍协调一致,联线才能真正跑顺。
清废机和糊箱机分属不同厂家时,双方的接口条件往往需要协商确定。选型时不要只盯着单机参数,还要关注:
对于产品规格多、换单频繁的企业,支持个性化功能定制的清废设备会更有优势。比如豪瑞斯精机提供的定制化清废方案,可以根据现有糊箱机的进出料高度、输送方向和控制逻辑进行针对性匹配,减少联线改造中的“将就”。
联线方案不必追求一步到位。如果现有产线已经运行多年,可以先从瓶颈工序入手,把清废环节先做升级,再逐步打通与糊箱机的衔接。这样既能控制前期投入,也能在实际运行中验证效果,为后续的全面联线积累经验。
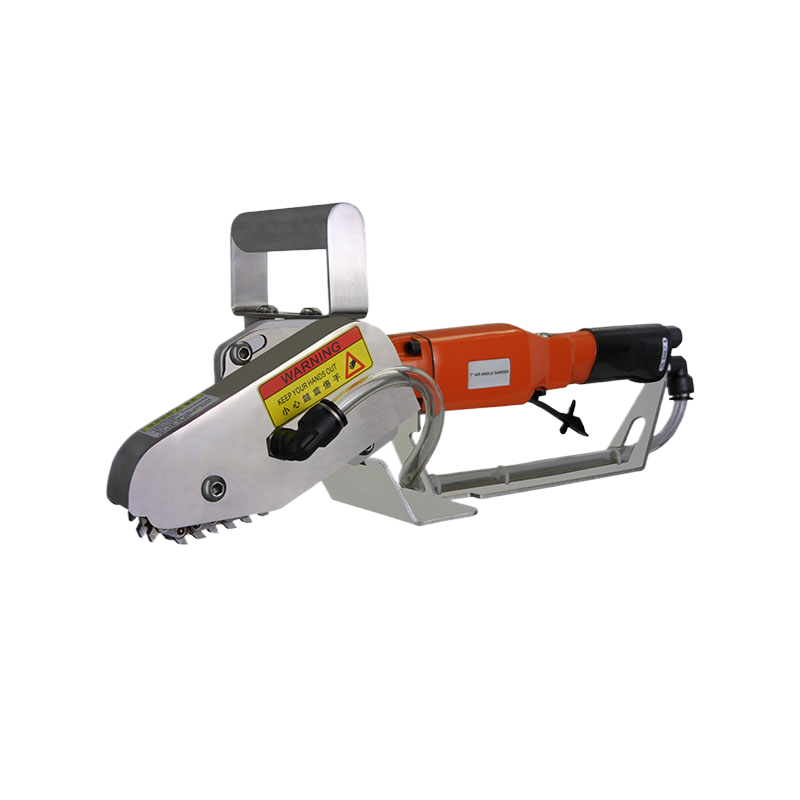
豪瑞斯精机作为印刷后道清废方案源头厂家,旗下气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列,可以为不同产品形态提供对应的清废支持,配合定制化功能设计,帮助客户更顺畅地规划清废与糊箱的联线工艺。
清废机与糊箱机联线没有标准答案,最终方案取决于你的产品类型、现有设备状态和产能目标。如果你正在规划产线升级或新建后道工序,建议先梳理清楚两个问题:当前清废环节最大的效率损耗在哪里?糊箱机对新进纸板的规格和清洁度有什么具体要求?带着这两个问题去和设备厂家沟通,方案会务实很多。
如需结合具体产品工况评估清废机与糊箱机的匹配方案,欢迎与豪瑞斯精机进一步交流。