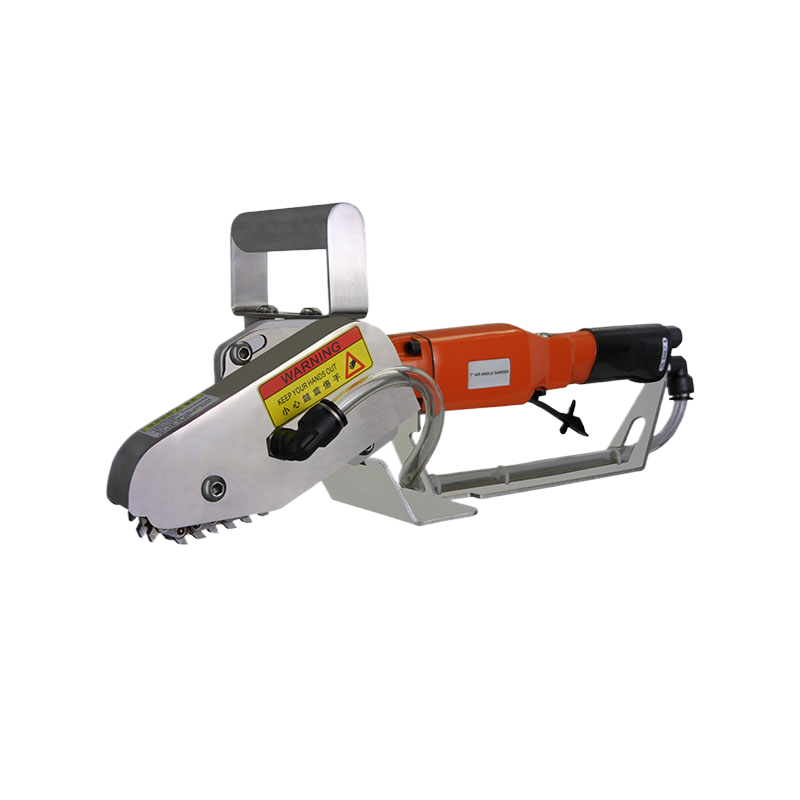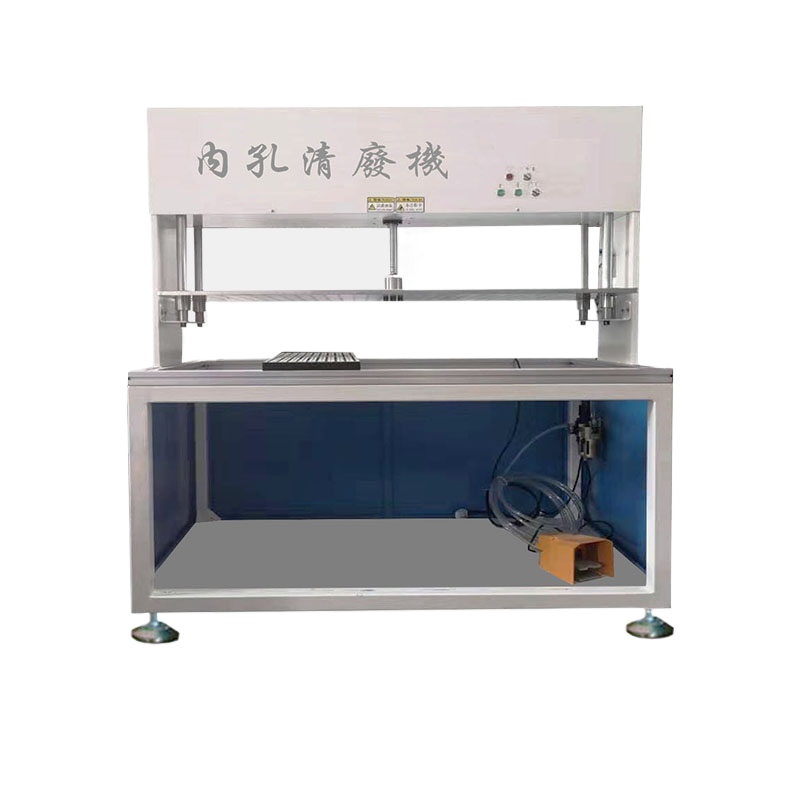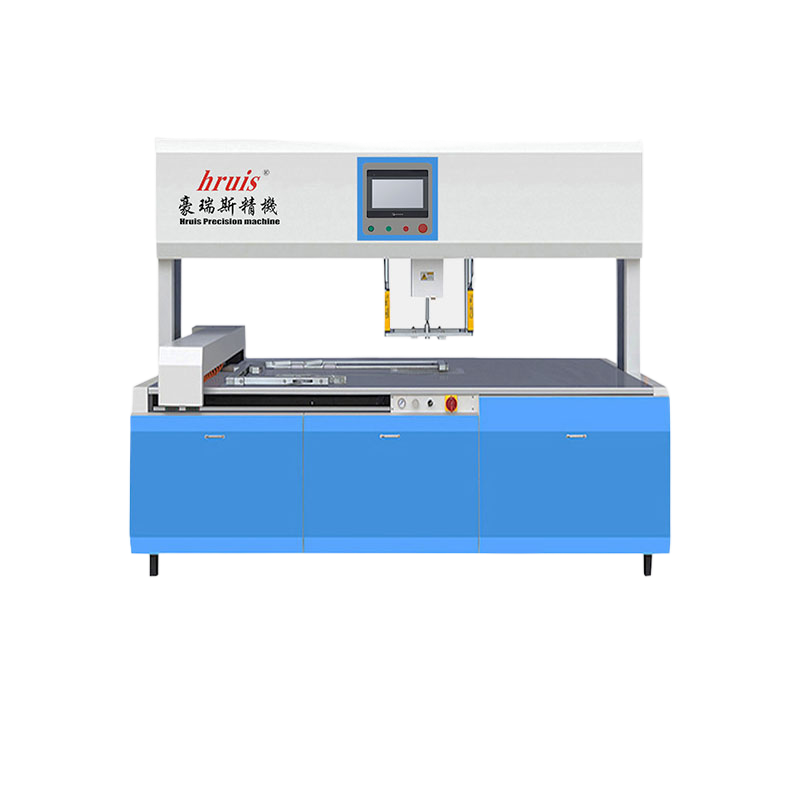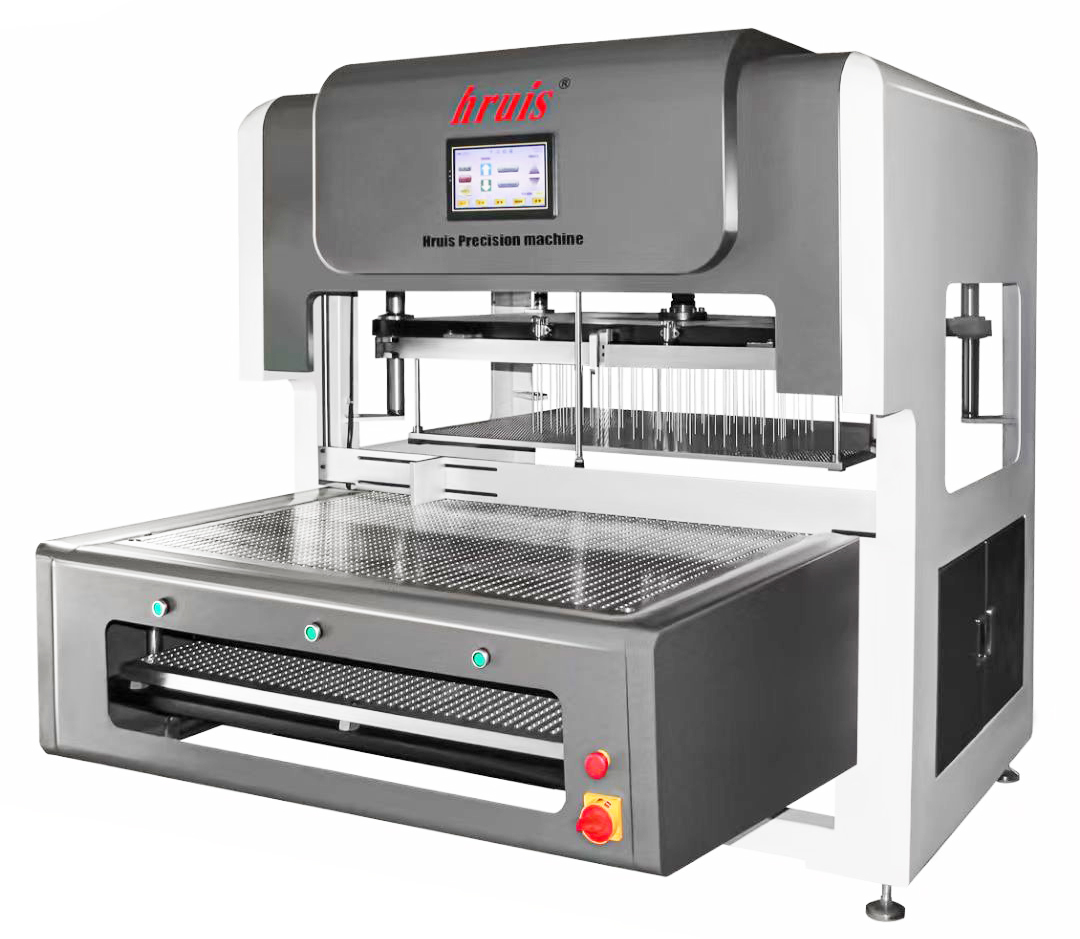
气动清废机的工作原理,简单说就是利用压缩空气作为动力源,驱动气缸带动清废顶针或清废部件,将模切后仍与纸板、纸盒连接在一起的废料从产品上分离并顶出,再通过吹气、输送等方式把废料集中排出。整个过程中,设备替代了大量人工撕废的动作,让后道清废环节更稳定、更省人力。这篇文章就从工作步骤、关键性能、典型场景和选型要点几个方面展开。
要理解气动清废机怎么工作,可以把它拆成三个动作来看。
第一步,定位与压紧。 模切后的整版产品被送到清废工位后,设备会先对纸张或纸板进行定位,并通过压板将产品固定住。这一步很关键,只有位置准确、压紧到位,后续顶针才能准确对准废料区域,不会因为纸张偏移而伤到成品。
第二步,顶针顶出废料。 压缩空气进入气缸后,活塞带动顶针快速向下运动,把模切刀线周围已经切穿但尚未脱离的废料从产品中顶落。顶针的布置方式一般按照模切版上的废料位置设计,不同产品可以更换不同的顶针排布。气动驱动的优势在于冲击力可以调节,既能顶得干净,又能减少对纸张表面的硬性损伤。
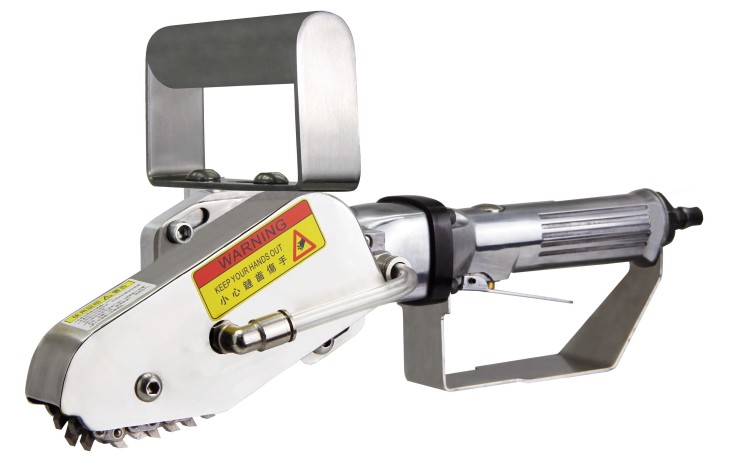
第三步,废料归集与衔接。 被顶落的废料通过吹气装置或输送结构归集到指定位置,干净的产品则继续流向下一道工序。有些设备还能与自动清废、码垛机构配合,形成连续作业。整体来看,气动清废机就是把“人拿着工具一点点抠废料”变成“设备自动完成顶出与排废”,让后道环节的效率和稳定性都更容易把控。
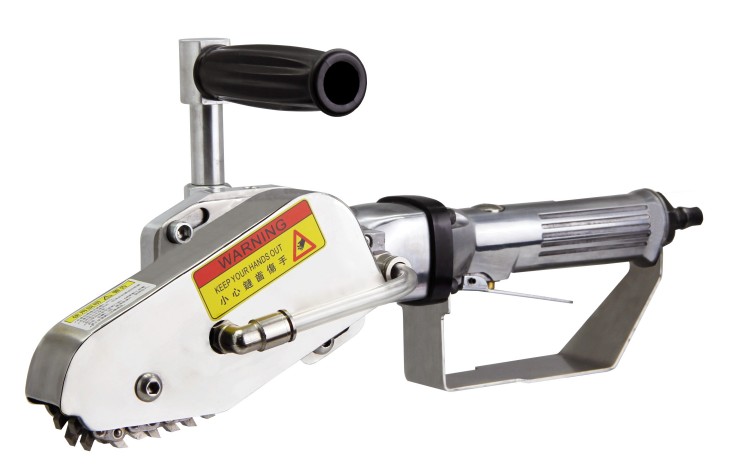
很多客户在接触气动清废机时,常问“哪款清得干净”“速度怎么样”。结合使用场景,以下几个维度比较值得关注。
清废效果是否彻底。 废料是否能一次顶落,尤其是细小的孔位、转角处的废料,最容易残留。判断时可重点关注顶针的布置方式、顶出行程和气动冲击力是否可调。
是否容易伤产品。 清废过程如果冲击过大,容易在纸板表面留下顶痕甚至压裂。好的设备会在保证清废效率的同时,保留调节空间,让操作人员根据材质和克重灵活设置。
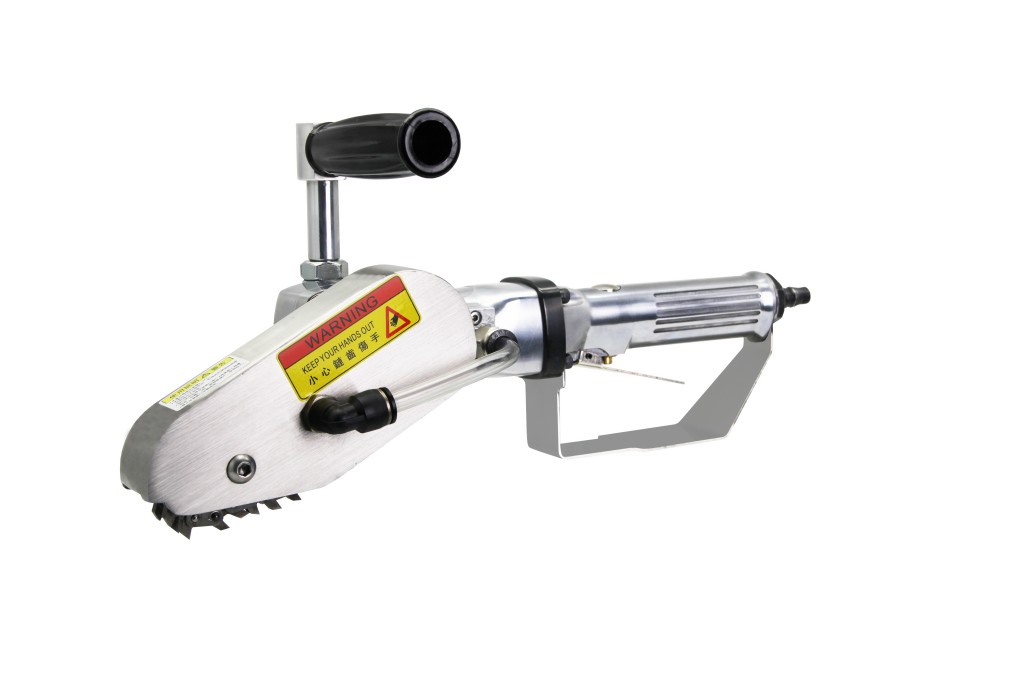
换单是否方便。 印刷包装企业的订单常常是多种规格切换的,如果清废机的顶针排布、定位结构更换麻烦,停机时间就会很长。结构设计越精简、调整越快的设备,在小批量多品种的生产节奏下越有优势。
稳定性和故障率。 气动元件的老化、管路漏气、气缸动作不顺畅,都会影响清废效率。设备结构越简单,日常维护点越少,长期使用下来的故障风险就越低。这也是为什么很多厂家会把“精简设计”作为设备可靠性的重要基础。
气动清废机在印刷包装行业的应用范围比较广,但不同产品的废料特征差异很大,对设备的要求也不一样。
纸箱、瓦楞彩盒的废料面积大、数量相对集中,清废时更看重顶出力度和废料输送的顺畅程度。
药盒、化妆品盒、电子产品包装盒这类小彩盒,模切后废料细碎,孔位多,对顶针定位精度和顶出行程的要求更高,清废时需要“准”而不是一味追求“大力”。
吊牌、卡纸类产品通常批量大、换单频繁,设备好不好调、换版快不快,往往比单机速度更影响整体产出。
在这些场景中,气动清废机真正要解决的不是“能不能清”,而是“清得是否干净、是否稳定、是否跟得上生产节拍”。因此,采购时更建议结合具体产品结构、废料分布和产能规划来评估设备配置,而不是只看单一参数。
气动清废机没有“一键式”的万能答案,配置不同、工况不同,方案差异会很大。询价或选型时,建议先整理好以下信息,沟通效率会高很多。
把这些信息提供给设备厂家后,才能获得更贴合实际工况的配置建议和准确报价。以豪瑞斯精机为例,公司旗下LK系列、QF系列、AP系列等气动清废设备,覆盖不同幅面和清废需求,也支持根据产品特点进行个性化功能定制,帮助客户找到更匹配后道流程的清废方案。
气动清废机的工作原理并不神秘——从气动顶出到废料归集,每一步都是围绕“清得干净、换单快、运行稳”这三个目标展开的。如果您正在评估模切后道清废设备,不妨先整理现有的产品类型和产能需求,再与设备厂家做一次针对性沟通,会比直接看参数表更容易做出合适的判断。