很多印刷包装企业提到“清废机废纸边处理系统”,第一反应是:它到底是一台设备,还是一条产线?
准确地说,它是一套组合方案——前端是清废主机,负责把模切后卡在纸板上的废边、内孔废料分离出来;后端是废纸边的收集、输送与压紧单元,负责把清出来的边料及时运走,避免堆积影响生产。两者配合,才能实现“模切—清废—码放—废边回收”的连续作业。
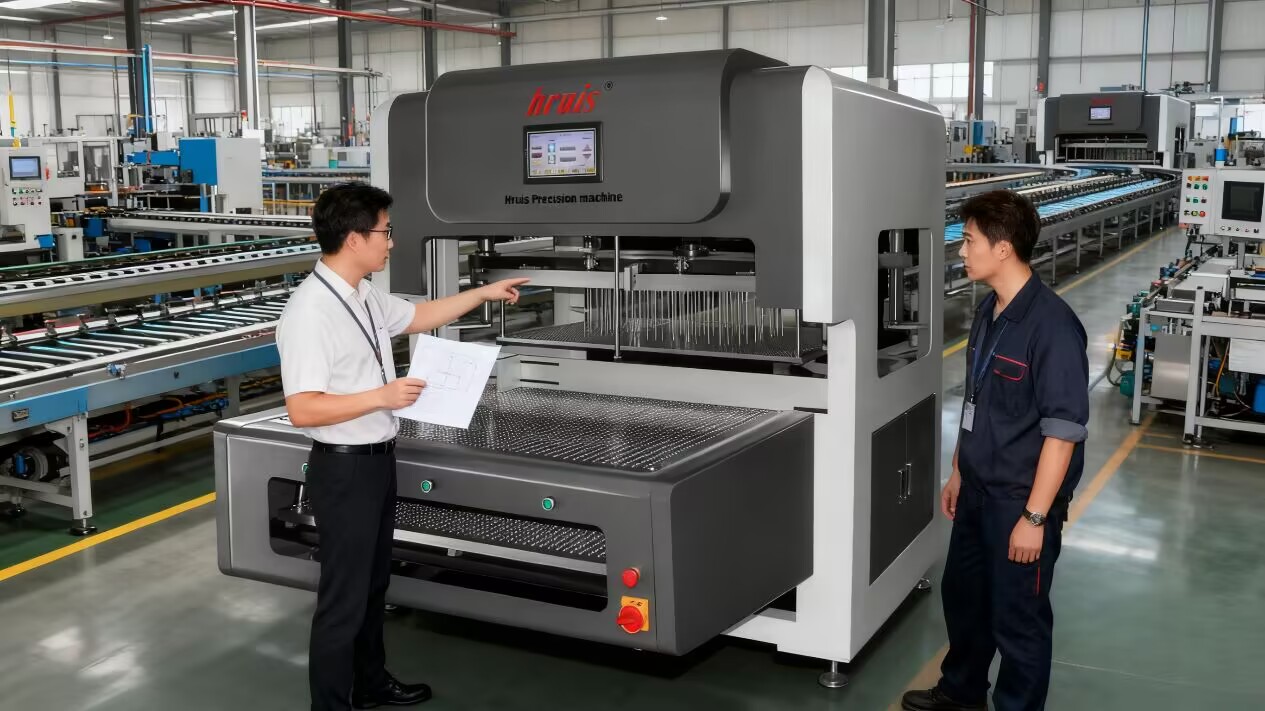
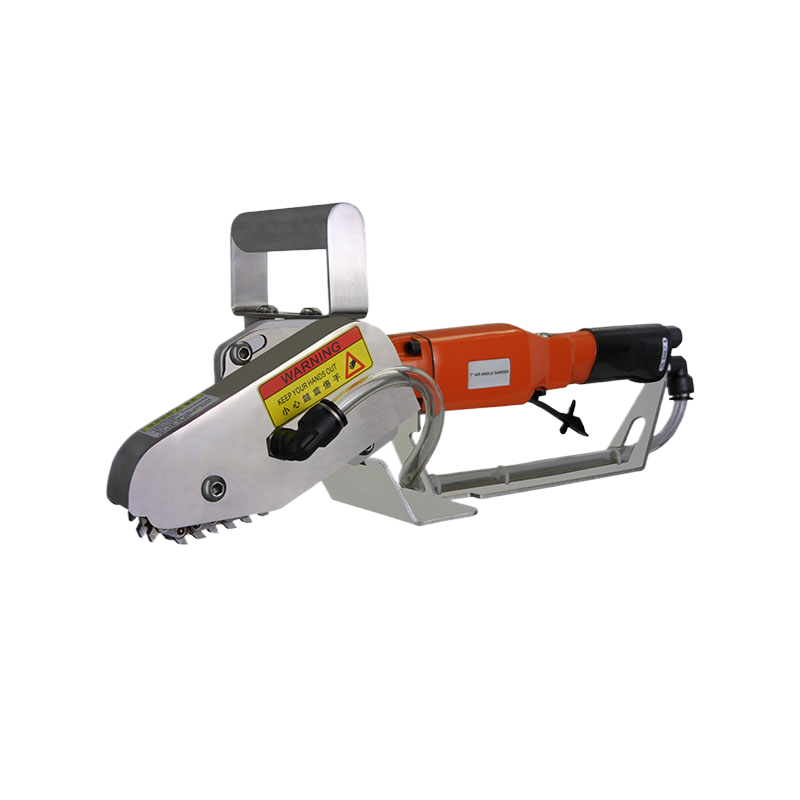
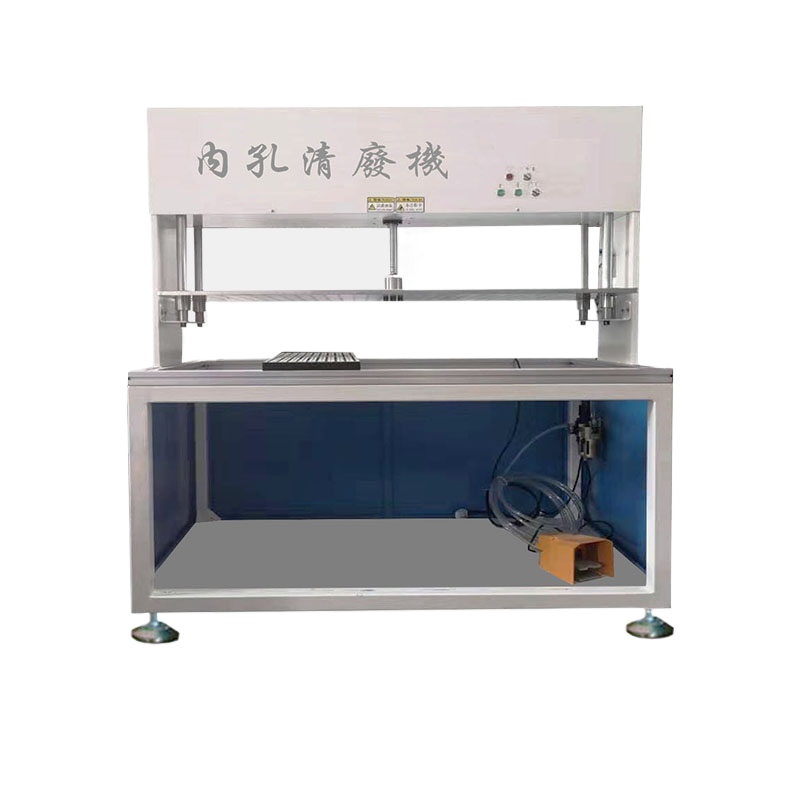
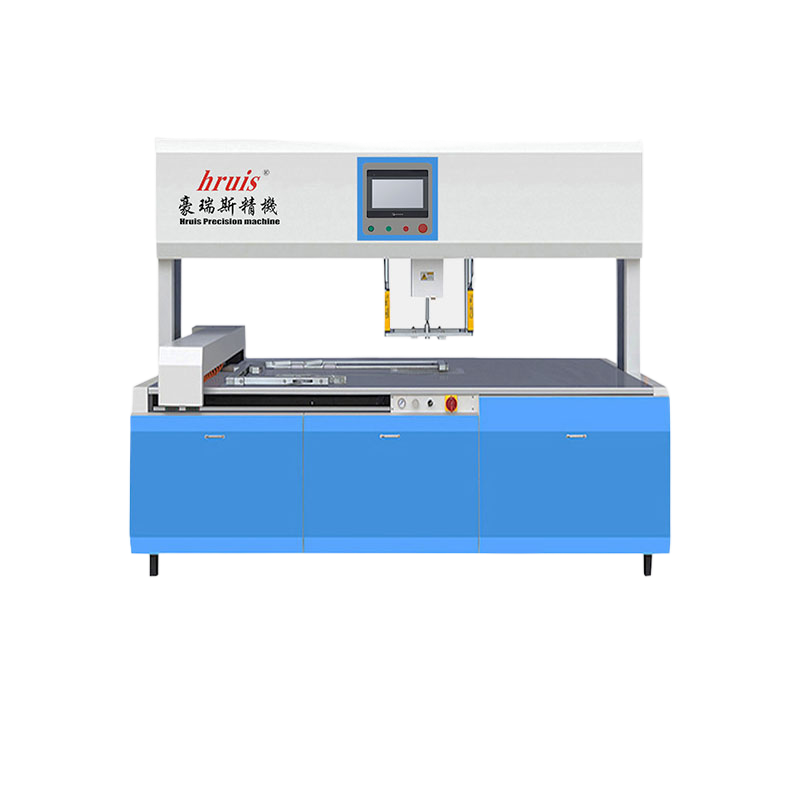
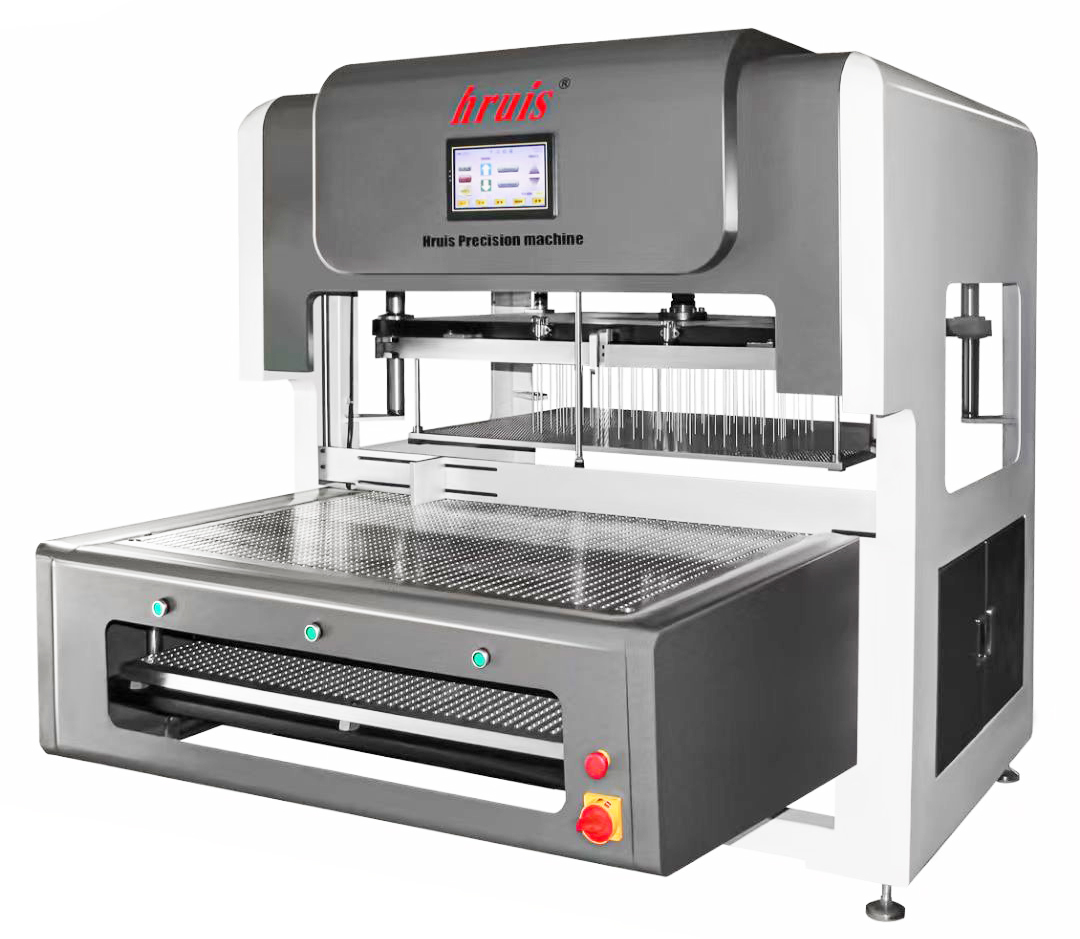
市面上常见的清废主机有气动清废机、内孔清废机、数控拆标清废机、全版清废机等,分别对应不同的模切产品和清废难度。而废纸边处理环节,则根据车间空间、废料形态、日产量来选择不同的输送和收集方式。
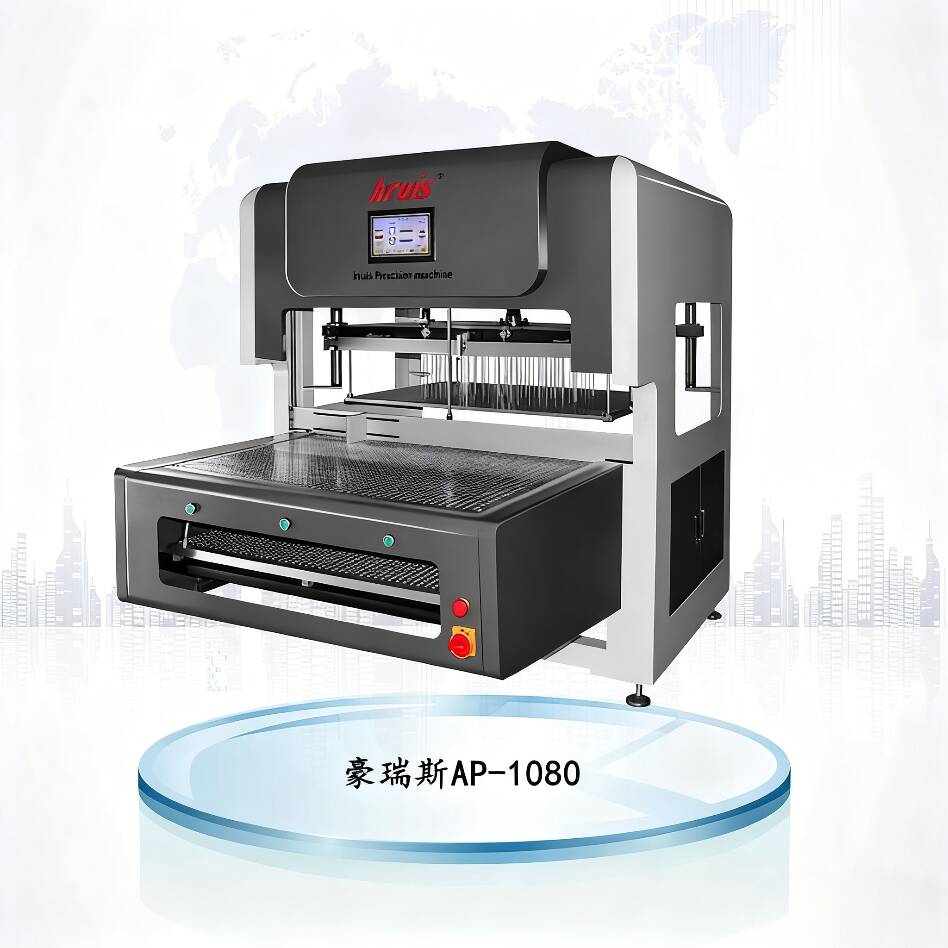
理解这套系统,可以从三个环节入手。
模切废料分离环节。 模切后的纸张或卡纸,成品与废边还连在一起,清废机通过气动顶针、内孔冲头或整版拆标机构,把废边、孔洞废料从成品上分离下来。这一环节的效率由清废主机的结构形式、工作幅面和控制方式决定。
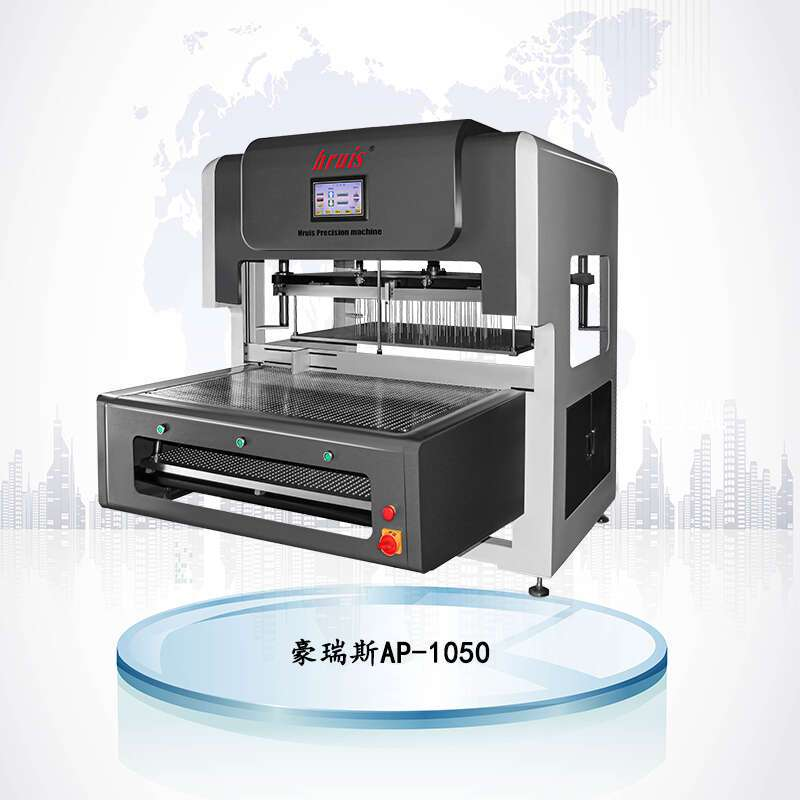
废纸边输送与集料环节。 分离下来的废纸边需要及时从清废工位移走。常见做法包括:采用皮带输送或风送管道,把边料集中到指定位置;在清废机下方配置废料斗或输送带,直接落入收集区。
打包与后续处理环节。 集中后的废纸边经过打包压紧,便于储存和运输。这部分可选配,但产量大的企业一般会纳入整体规划。
所以,一个完整的清废机废纸边处理系统,不只是买一台主机那么简单,而是把主机、输送、收集、打包四个维度一并考虑。
不同企业上这套系统,出发点不太一样。有的为了解决人工清废慢、人员流动大的问题;有的是因为产品孔多、废料多,手工实在处理不过来;还有的是为了把后道整理成规范的流水线。采购时,建议重点看四个方面。
产品形态与废料特征。 吊牌、药盒、化妆品盒、电子产品包装盒,废料大小和分布差别很大。废料越碎越多,对清废机的动作频率和废料输送要求就越高。
清废方式与技术匹配。 如果产品内孔多且小,内孔清废机是更合适的方向;如果整版拆标要一次清干净,数控拆标清废机更合适;如果以常规彩盒为主,气动清废机已经能覆盖大部分需求。
车间布局与输送路径。 废纸边处理系统的价值,很大程度体现在输送路线上。空间充足的企业可以把皮带输送和打包区放在清废机侧后方;空间受限的企业,可以考虑风送管道或地下输送方案。
扩展与定制空间。 企业后续产品结构大概率会调整,设备能否兼容更大幅面、更高产量,定制是否能跟上,这些都直接影响设备的使用周期。
产量适中、以常规彩盒为主的企业,气动清废机加机下废料斗,配合一台小型输送带,已经能形成完整的基本闭环。这种配置投入较低,维护也简单。
产品内孔多、废料细碎的企业,需要在清废主机之外加强边料集收能力。内孔清废机本身清废效率高,但如果废料收集不及时,照样会成为瓶颈。这时输送设备和集料斗的设计就需要更细致。
整版拆标需求突出的企业,比如同时加工多种小包装盒、吊牌的企业,数控拆标清废机的一次全清能力,能明显减少后续分拣压力。配合废纸边压实装置,能有效降低废料占地。
作为印刷后道清废方案源头厂家,深圳市豪瑞斯精密机械有限公司(豪瑞斯精机/hruis)在系统配置上的思路,是先了解模切产品、废料形态和车间条件,再匹配合适的主机型号与废纸边收集方案。气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列均有覆盖,LK系列、QF系列、AP系列等上百种配置可供选择。
设备设计上强调精简结构,故障率低,维护成本可控。整版拆标一次全清的设计,在吊牌、彩盒、药盒等批量大、改版频繁的订单上,能帮助企业减少对人工经验的依赖。个性化功能定制方面,也支持根据实际订单形态和产线布局进行针对性调整。
如果您正在评估清废机废纸边处理系统的具体配置,建议先梳理三个问题:月产量大概在什么水平,废纸边以什么形态为主,清废工位周围空间是否充足。带着这些信息去和厂家沟通,会更容易获得匹配的方案建议。