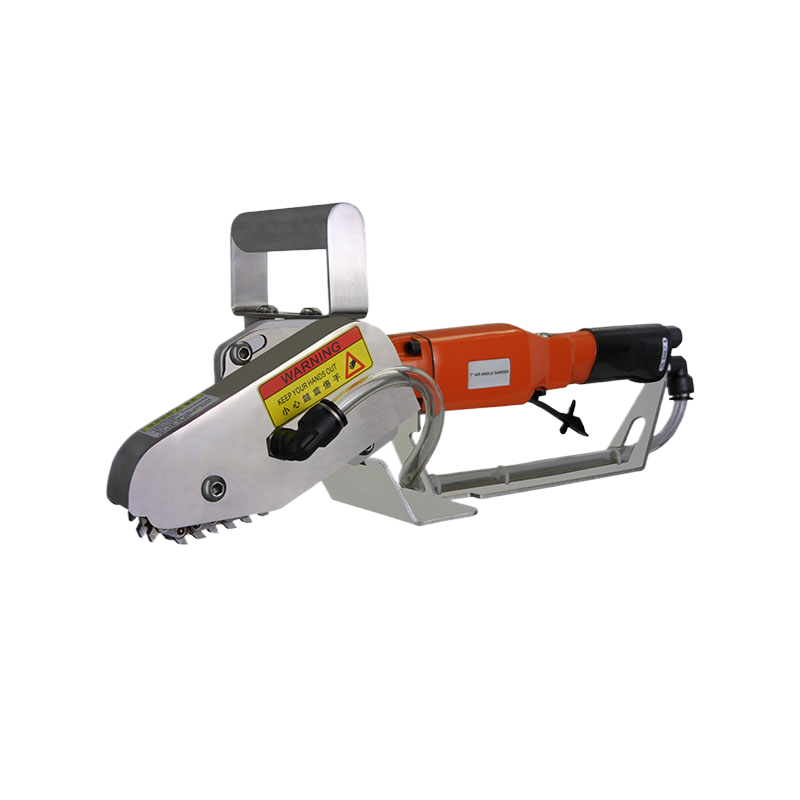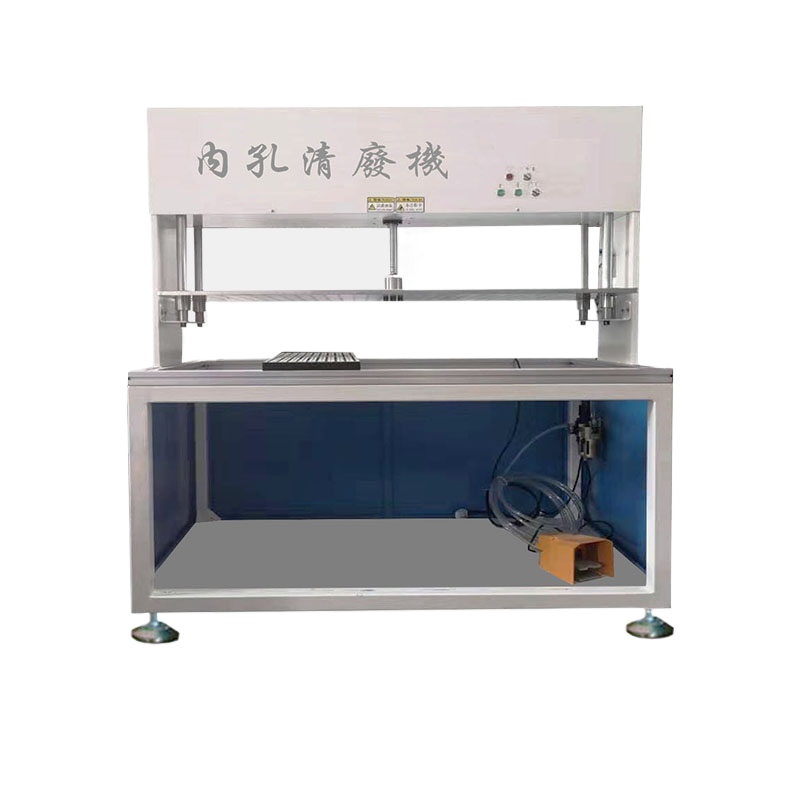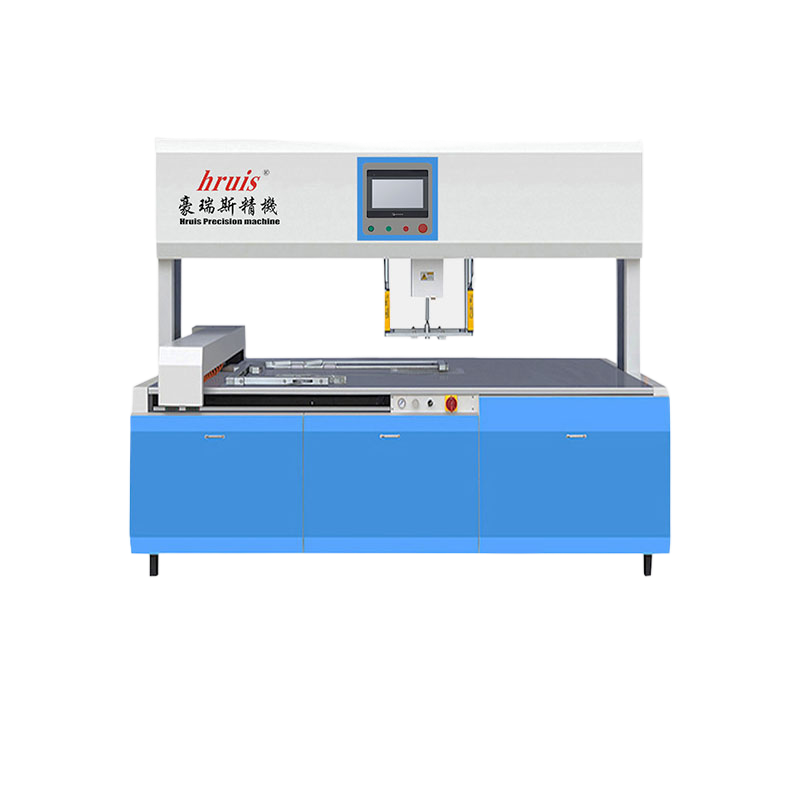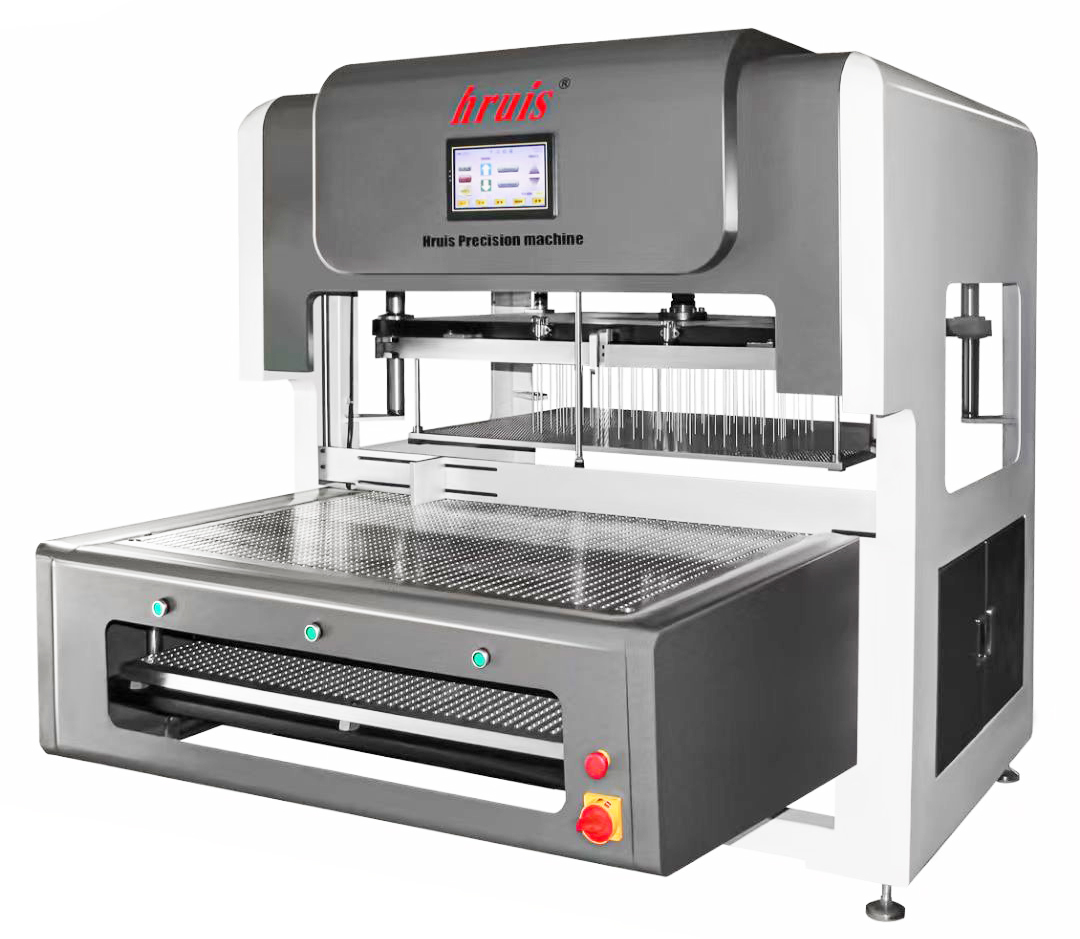
印刷包装企业的模切清废工序一旦停机,整条后道产线就得等着,交货期也跟着受影响。所谓清废机预防性维护计划,核心目标就是赶在设备出问题之前,把隐患处理掉。它不是一张贴在墙上的表格,而是一套结合日常点检、定期保养和易损件管理的工作节奏。对使用气动清废机、内孔清废机、数控拆标清废机的企业来说,制定并执行这样一份计划,比等设备坏了再抢修更省心,也更省钱。
清废设备的工作环境不算友好。纸尘、纸屑、胶黏残留物容易进入气路和运动部件;气动系统对压缩空气的含水量、含油量很敏感;长时间高频次动作,也会让清废针、气缸密封件、电磁阀等部件逐渐磨损。如果等到设备动作变慢、漏气、清废不干净时再处理,往往已经影响到生产效率和产品质量。
预防性维护的本质,是把维修动作拆成两个方向:一是按固定周期做保养,二是用日常观察提前发现小问题。这样做的直接收益是设备运行更稳定,间接收益是备件成本可控、维修时间可预期,不会出现“今天必须修好否则停产”的被动局面。
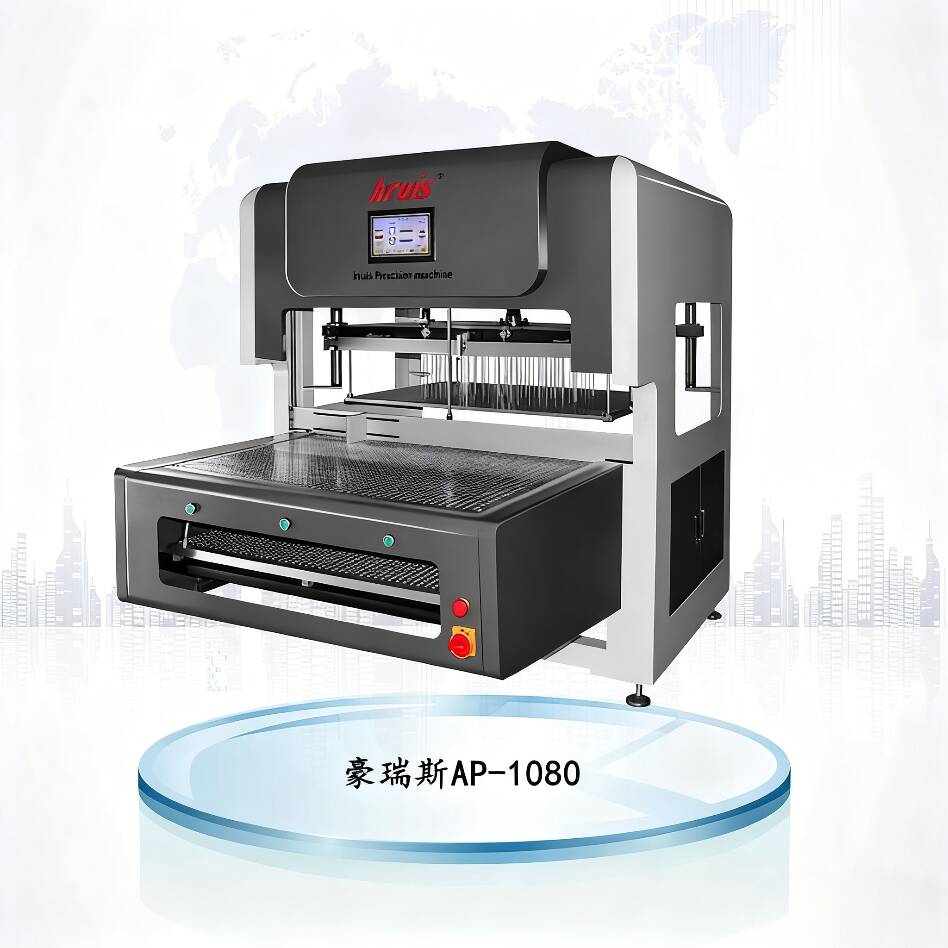
每天开机前或运行中,操作人员可以做简单的状态确认。看气压表数值是否在规定范围内,听气缸动作时有无异常噪音,摸一摸清废针座和传动部位是否有异常振动。另外,检查气源处理组件是否正常排水,气管接头有没有松动漏气。这几项动作不需要专业知识,但能避免大量意外停机。
每周一次,把清废工作区域的纸尘、纸边清理干净,特别是清废针导向孔和运动导轨附近。检查并更换气源处理器的滤芯(如果环境粉尘大,更换周期要相应缩短)。对需要润滑的部件按设备说明书补加润滑油,同时观察油雾器油量是否正常。不要忽视气路系统的排水——压缩空气里带水,是气动元件寿命缩短的常见原因。
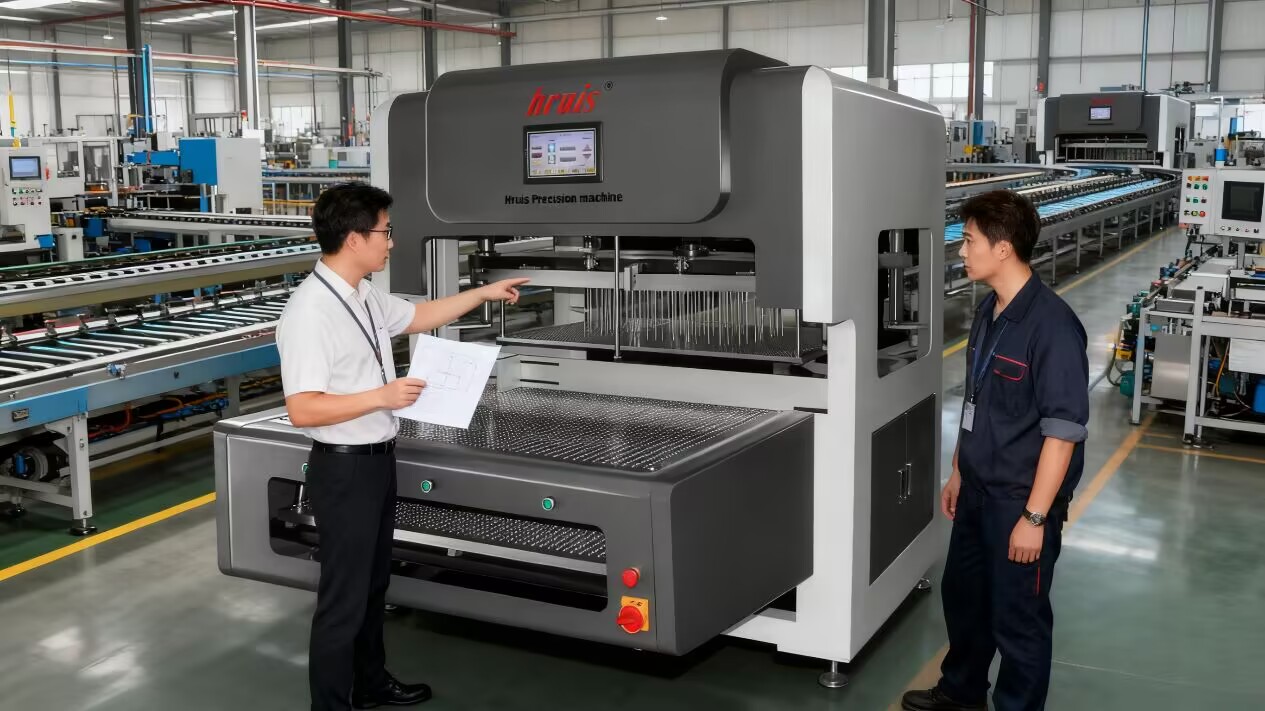
每月安排一次相对完整的检查。包括:检查气缸活塞杆有无拉伤或镀层磨损,检查电磁阀动作是否干脆利落,检查清废针是否弯曲、针尖是否磨损到影响清废效果,检查所有安装螺栓和定位销有无松动。如果发现个别清废针磨损明显,不要只换一根,而是观察整组磨损规律,判断是正常磨损还是受力不均。
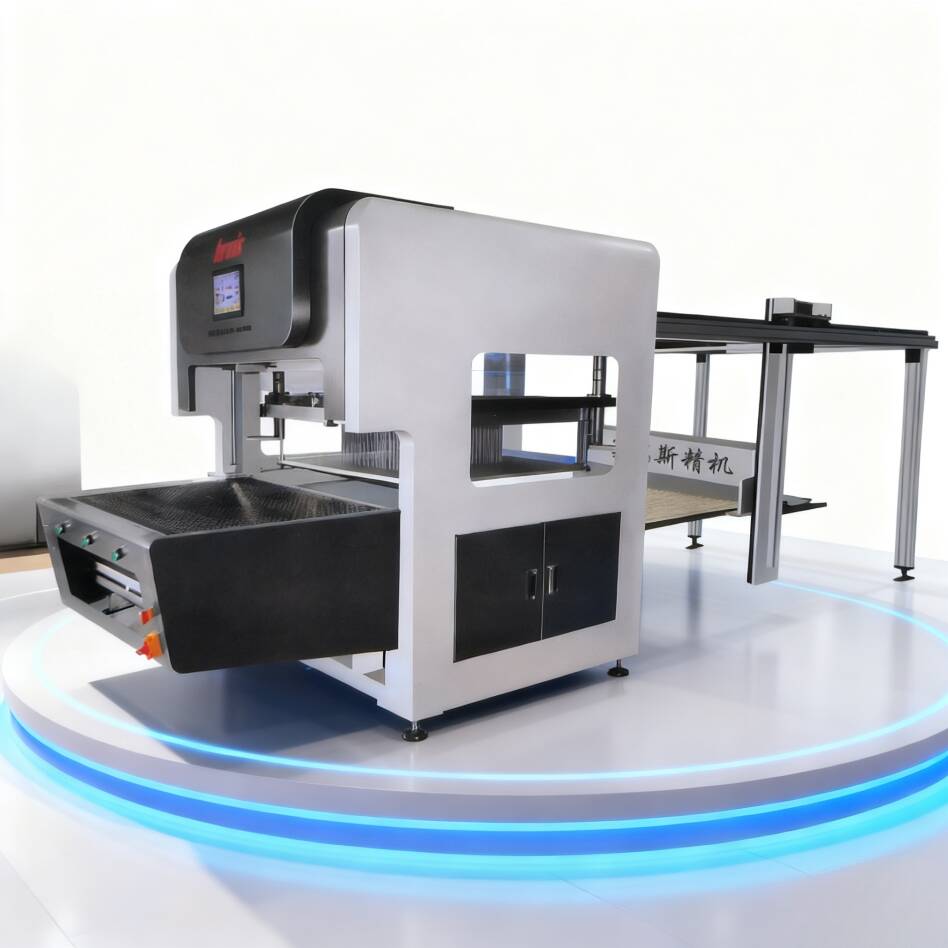
按设备实际使用强度,每季度或每半年做一次系统性检修。清理电控柜内部积尘,紧固电气接线端子;检查气路管壁有无老化裂纹,尤其是经常弯折的部位;对气缸进行动作测试,确认运行速度和平稳度;检查清废模具或拆标工装的定位精度。检修完成后,把更换过的备件信息、发现的问题记录到设备档案里。
很多企业把维护计划理解为“按时擦擦灰、加点油”,但真正决定设备长期稳定性的,是易损件的管理方式。清废机常见的易损件包括清废针、气缸密封圈、电磁阀、气管接头、过滤器滤芯等。这些部件的更换周期没有固定标准,受生产频率、纸材类型、气源质量影响很大。
建议企业为每台清废机建立一份易损件清单,标注正常使用寿命参考值和更换记录。当同一部件最近几次更换的间隔明显缩短时,就不是单纯“配件不耐用”的问题了,要反过来检查气源质量、润滑状态或设备受力情况。备件储备也很重要,常用易损件建议保持少量库存,避免故障后等快递的尴尬。
维护计划写出来容易,执行难。建议在计划中明确每项工作的责任人、周期和验收标准。比如每日点检由开机操作工完成,每周保养由机长或指定技工负责,每月检查和半年检修由设备管理人员组织。每次维护后,在点检表上签字确认,并把设备运行状态记录下来——这些记录是判断设备健康趋势的重要依据。
同时,维护计划不是一成不变的。如果发现某台清废机故障率偏高,或者某个季节纸尘特别严重,维护周期就应该相应缩短。对使用环境、生产节拍、清废物料都有差异的企业来说,一套完全照搬的维护模板未必适用。
设备的稳定运行,来自日常一点一滴的管理,而不是某一次大修。对于印刷包装企业来说,把清废机纳入计划性的维护体系,是保障模切清废工序顺畅的基础动作。如果企业内部缺少设备管理经验,或希望针对不同型号清废机(如气动清废机、内孔清废机、数控拆标清废机)制定更贴合实际情况的保养方案,也可以向设备供应商咨询专业建议。以豪瑞斯精机为例,作为印刷后道清废方案源头厂家,我们更建议客户从设备选型阶段就同步考虑维护需求,并在交付后提供与设备配置相匹配的维护要点说明,帮助客户建立适合自身工况的维护节奏。如需结合具体设备和使用环境评估维护方案,欢迎进一步沟通。