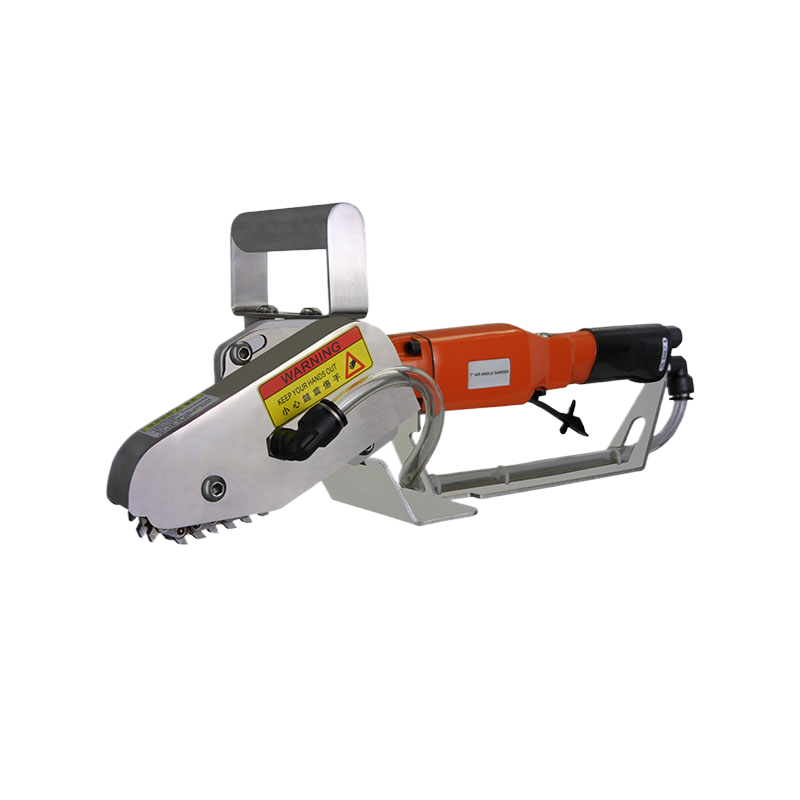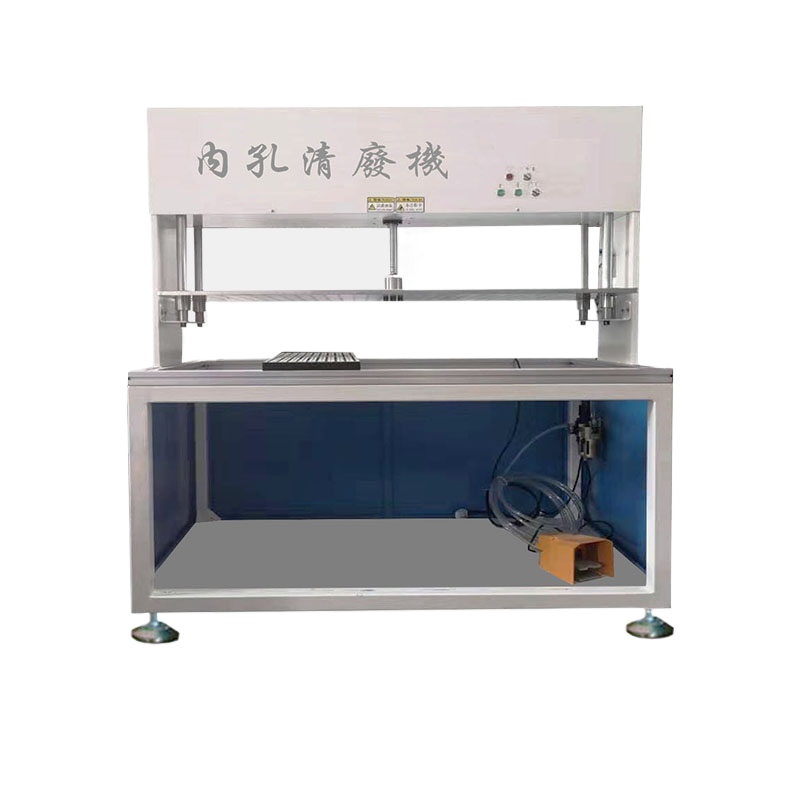
刀座调整是清废机使用过程中最常遇到、也最影响生产结果的操作环节。很多用户以为刀座松动就是拧紧螺丝的事,实际上,调整是否到位,直接决定了清废的干净程度、模具寿命和设备稳定性。简单说,清废机刀座调整技巧的核心只有一句话:让刀座型腔与模切产品的废边准确对齐,同时保持合理的让位间隙。下面从原理、实操到常见误区一步步拆解。
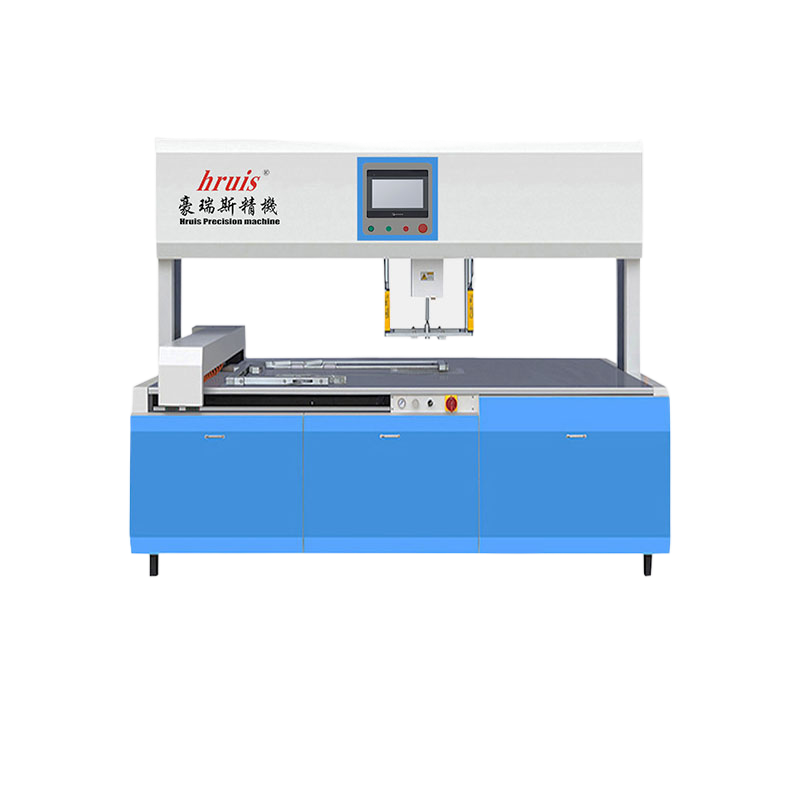
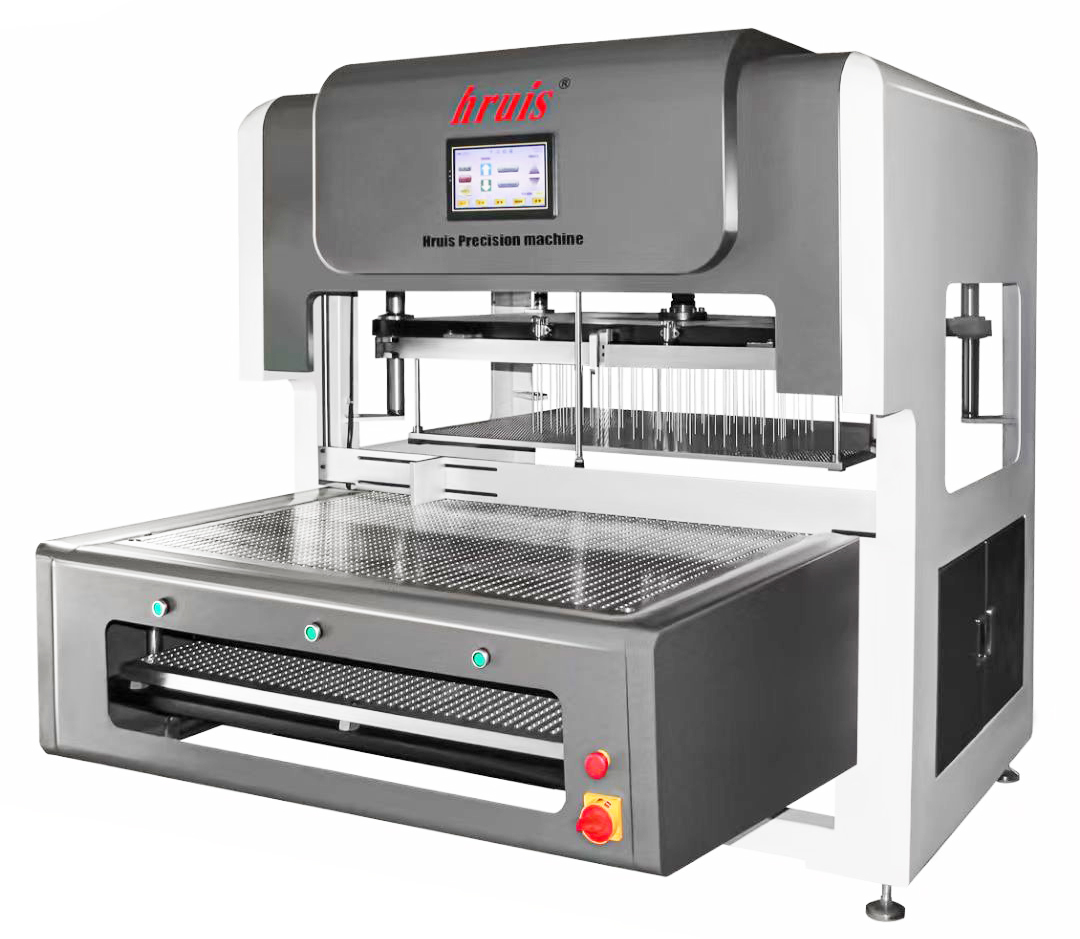
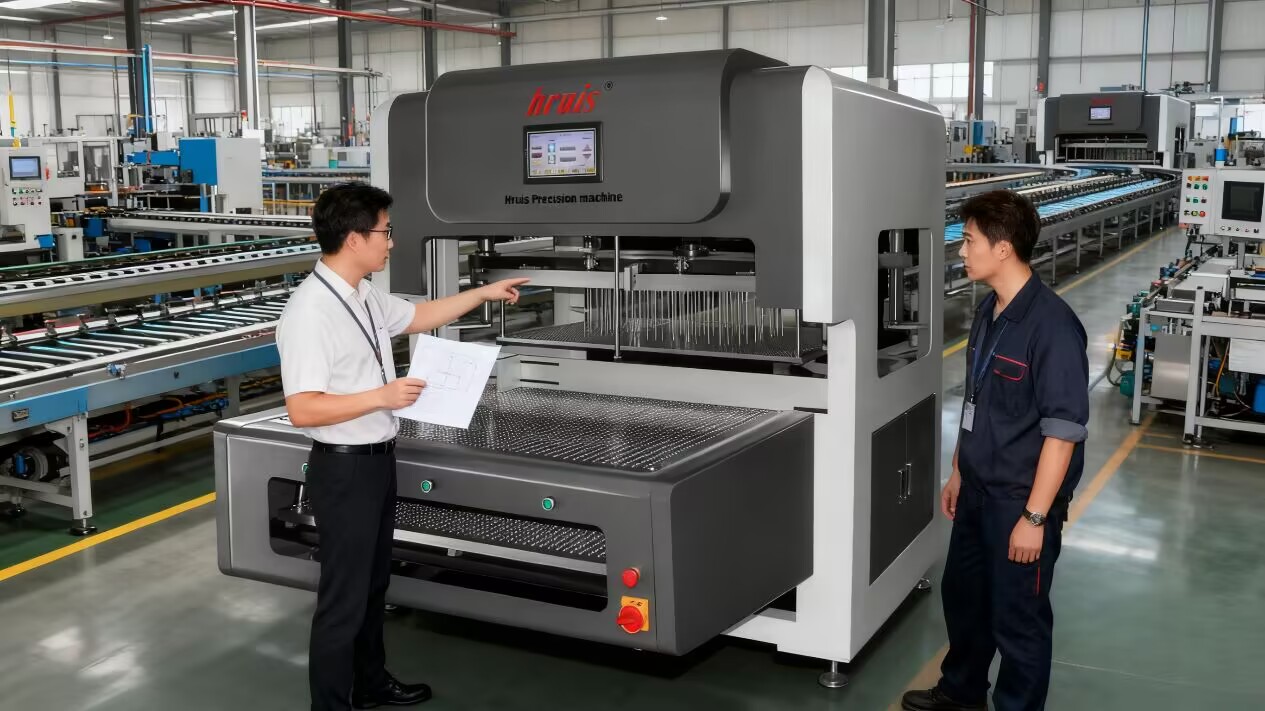
在动手之前,有必要理解刀座在清废过程中的角色。清废机的工作原理,是通过安装在刀座上的清废针或顶杆,将模切后仍与产品相连的废边、废孔推出。刀座相当于整个清废动作的“执行机构”,它的位置精度决定了顶杆落点是否准确。
所谓调整,本质上是在解决两个变量:
理解了这两个目标,再去看具体的调节步骤,思路就会清晰很多。
清废设备的刀座结构有差异,但调整逻辑大体相通。以下步骤适用于大多数气动清废机与内孔清废机的日常定位微调。
这是任何调整操作的前提。设备必须处于完全泄压状态,防止清废针意外动作造成人身伤害。
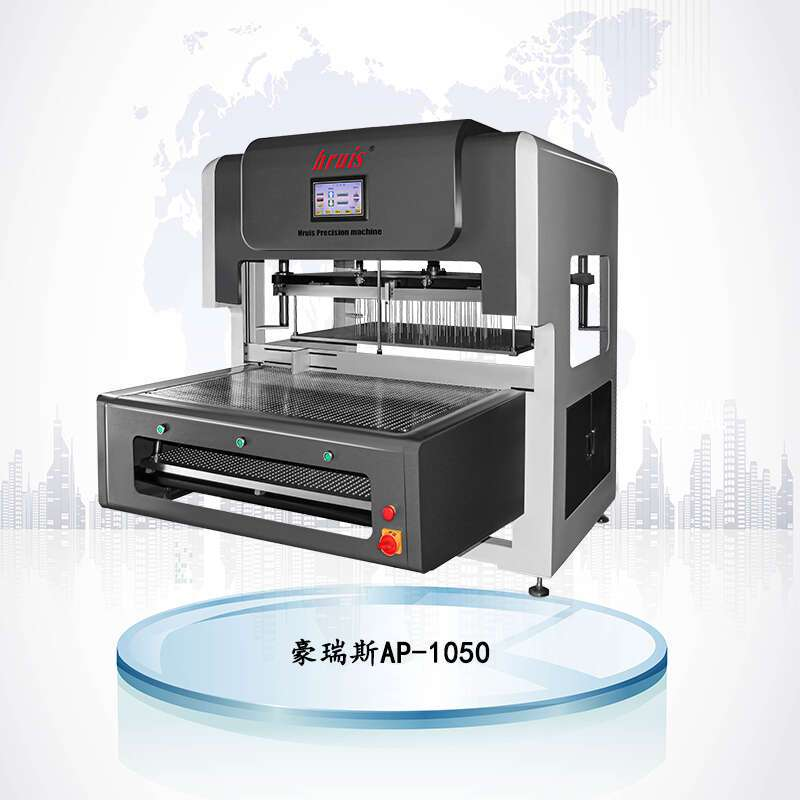
松开刀座锁紧螺栓后,用手推动刀座,使其型腔中心与模切版废料区域中心对齐。此时可用塞尺或目测辅助判断,初次定位不必追求绝对精准,留出后续微调空间。
预锁紧螺栓后,放入一张模切好的纸张试运行。观察废边是否完整脱落、产品边缘是否有压痕。如果废料残留,说明顶杆落点偏了;如果产品被顶出凹痕,说明间隙过小。
每次松开锁紧螺栓,以小幅增量移动刀座,重新锁紧并测试。切忌一次性大幅移动,否则容易错过正确位置,也容易造成螺纹损伤。
调整到位后,按对角线顺序均匀锁紧所有螺栓,避免单侧受力导致刀座变形。锁紧后再试运行一次,确认效果稳定。
值得强调的是,判断刀座调整是否到位,不应只看“这一次清干净了没有”,还要观察连续运行几十张后的稳定性。刀座锁不牢导致的位移,往往在高速连续生产中才会暴露。
印刷包装的废品形态多种多样,刀座调整的侧重点也要随之变化。
在这些场景中,操作人员积累的“手感”固然重要,但更可靠的方式,是结合设备本身的定位结构进行系统性调节,而不是单点反复试错。
在实际走访和售后反馈中,下面几个问题出现频率很高,值得特别留意。
定位销是刀座重复对位的基准,一旦磨损,无论怎么调都难以保持稳定。定期检查定位销状态,是保障刀座调整效果的前提。
很多操作者认为锁得越紧越好,实际上过大的锁紧力会使刀座模板产生微变形,反而影响清废针的垂直度。
刀座调整得再好,如果废料在排出通道堆积,依然会造成堵机。调整设备时,顺手检查废料输送和收集环节,往往能起到事半功倍的效果。
对于生产批次多、换版频繁的企业,建议将刀座调整纳入标准化作业流程,记录每次换版后的调整参数,形成属于自己工厂的调试数据库。这样做能大幅缩短后续换型时间,减少对老师傅经验的依赖。
如果您的清废设备在调整过程中遇到难以解决的异响、卡死或精度漂移问题,或者需要针对特定产品结构进行清废工装优化,欢迎直接联系深圳市豪瑞斯精密机械有限公司的技术团队,我们可以结合您的具体工况提供更细致的调整建议与设备配置方案。作为印刷后道清废方案的源头厂家,豪瑞斯精机在气动清废机、内孔清废机、数控拆标清废机等设备的应用调试上积累了丰富的现场经验,支持个性化功能定制与完善的售后支持,是您提升模切后道效率的可靠伙伴。